


 English
 русский
 Español
 عربى

Contenido
En la industria de materiales de construcción, una línea ACP es una línea de producción continua de paneles compuestos de aluminio (ACP). Si una búsqueda lo trajo aquí mientras buscaba el Programa de conectividad asequible, tenga en cuenta que este artículo cubre el significado de fabricación de ACP. Las líneas ACP procesan bobinas de aluminio, material central, películas adhesivas y películas protectoras para obtener paneles terminados para fachadas de edificios, revestimientos de paredes, letreros, techos y paneles interiores. La decisión de comprar una línea ACP afecta la calidad del producto, el costo operativo y la flexibilidad del mercado durante muchos años. Por este motivo, la selección del equipamiento merece más atención que una simple comparación de precios.
Qué hace una línea ACP
Una línea ACP combina varios pasos del proceso en un flujo controlado. Una línea típica desenrolla bobinas de aluminio, limpia y trata previamente la superficie, aplica adhesivo o película, lamina el material del núcleo entre dos capas de aluminio, enfría el sándwich, recorta los bordes y lo corta en paneles. Algunas líneas ACP también incluyen estaciones de alimentación para películas protectoras, películas pelables o rollos centrales resistentes al fuego. La línea puede disponerse como una unidad de hoja a hoja, una unidad de bobina a hoja o una unidad de bobina a bobina. Cada disposición cambia el espacio de la línea, los requisitos de mano de obra y la producción del panel.
El gráfico de barras horizontales anterior compara las velocidades operativas típicas de diferentes configuraciones de línea ACP. No es una especificación máxima, sino un promedio de lo que los operadores pueden esperar cuando la línea produce con un lote estable. La línea PE ACP generalmente funciona más rápido porque el núcleo de polietileno es fácil de alimentar y se lamina a una temperatura más baja. Las líneas A2 son más lentas porque los núcleos ignífugos de base mineral requieren calentamiento, presión y manipulación más cuidadosos. Las líneas A2 de bobina a bobina aún mantienen una buena velocidad porque evitan la alineación y el enhebrado repetidos de las hojas en cada ciclo. Paneles más gruesos, bobinas de aluminio más pesadas y estaciones de inspección adicionales reducen la velocidad promedio.
Módulos principales y flujo de procesos
El rendimiento de una línea ACP está determinado por qué tan bien funciona cada módulo con el siguiente. Un error común es comparar solo la unidad de laminación, ignorando la unidad de limpieza, la estación de aplicación de adhesivo y la sección de corte. Estos módulos tienen una influencia directa en la resistencia al pelado, la calidad visual de la superficie y la precisión dimensional. La siguiente tabla ofrece una visión simplificada de las principales etapas del proceso y su impacto en la calidad.
| Módulo | Función | Impacto en la calidad |
|---|---|---|
| Desenrollador | Alimenta bobinas de aluminio bajo tensión controlada. | La tensión estable evita rayones y distorsiones. |
| Pretratamiento y limpieza | Prepara la superficie de aluminio para la unión. | Una buena adherencia depende de una superficie limpia y tratada químicamente. |
| Recubrimiento con rodillo o laminación con película. | Aplica adhesivo o película de polímero a la cara de aluminio. | El espesor uniforme del recubrimiento reduce las bolsas de aire y el fallo del pelado. |
| Unidad de laminación | Une el núcleo y la piel de aluminio bajo calor y presión. | La presión y la separación entre rodillos controlan la fuerza de unión final |
| Transportador de enfriamiento | Establece la unión y reduce el estrés térmico. | El enfriamiento desigual provoca curvatura y tensión residual. |
| Recortar y cortar | Recorta los bordes y corta los paneles a la medida | El corte preciso determina la tolerancia dimensional y la cuadratura. |
El mensaje de esta tabla es simple: una línea fuerte no es una sola presión fuerte; es un sistema equilibrado. Por ejemplo, una buena sección de pretratamiento elimina los residuos de aceite y óxido para que el adhesivo pueda formar una unión estable. Si la capa adhesiva es desigual, incluso el material de núcleo más caro puede provocar burbujas o separación de los bordes. Si la sección de enfriamiento no es lo suficientemente larga, los paneles pueden calentarse y deformarse durante el apilamiento. Durante una visita a la planta, pregunte cómo la línea controla la tensión, la separación de los rodillos, el calentamiento, el enfriamiento y el corte en cada paso.
Los fabricantes que procesan rollos de núcleo ignífugos A2 a menudo prefieren una línea ACP de bobina a bobina porque el material del núcleo se suministra en forma de rollo y las dos caras de aluminio se laminan continuamente.
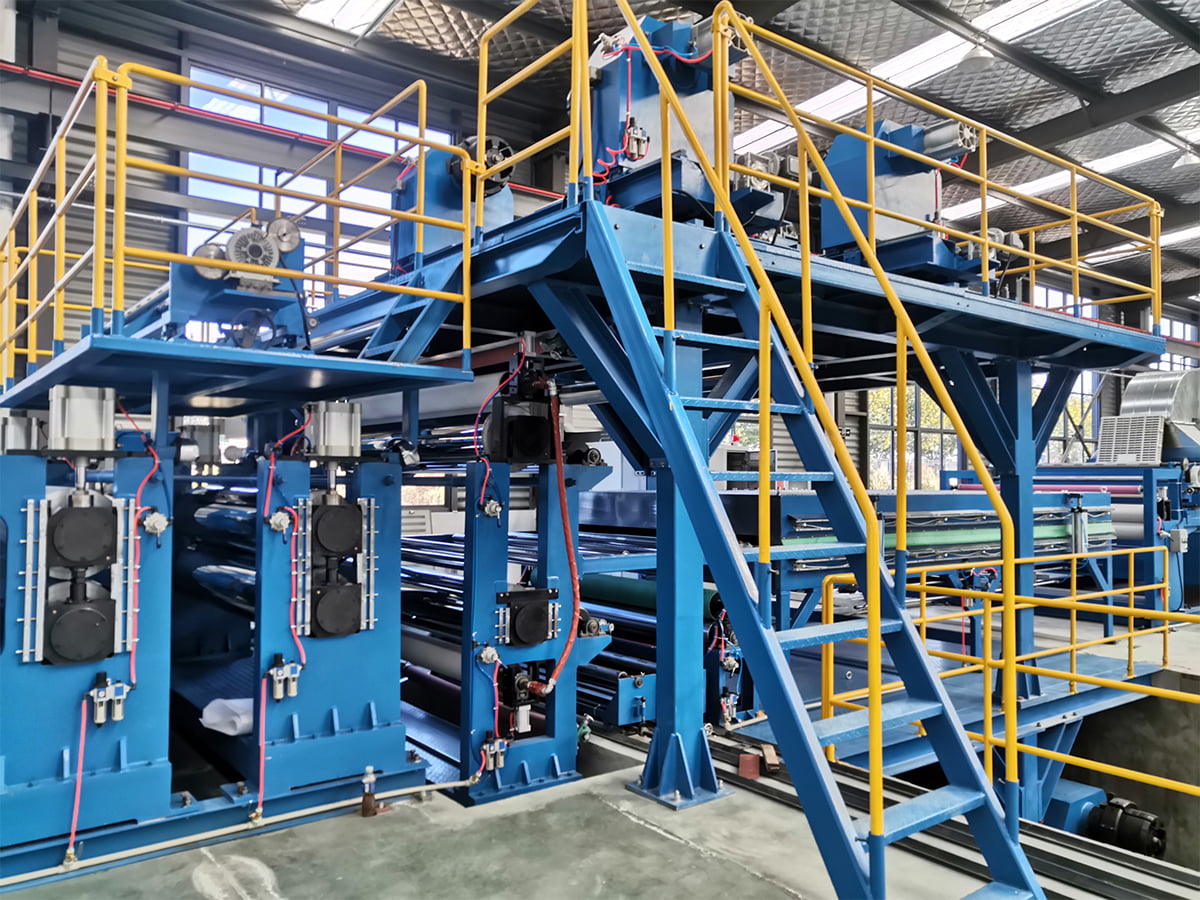 Línea de producción de paneles compuestos de metal de bobina a bobina A2 Esta línea procesa rollos de núcleo mineral ignífugos A2 en un proceso continuo de laminación bobina a bobina, lo que la convierte en una opción práctica para los fabricantes centrados en paneles de fachada resistentes al fuego. Ver producto →
Líneas ACP A2, B1 y PE: en qué se diferencian
El comportamiento frente al fuego es el primer factor que consideran la mayoría de los compradores de ACP. A2 es un grado de combustibilidad limitada en la clasificación europea EN 13501-1 y se usa ampliamente para fachadas exteriores de edificios donde los códigos contra incendios restringen los materiales combustibles. B1 es un grado retardante de llama; todavía contiene polietileno pero con aditivos que retardan la propagación de la llama. Los paneles con núcleo de PE no tienen ninguna reivindicación especial de resistencia al fuego y normalmente se utilizan para señales, decoración de interiores y proyectos de corta duración. El material del núcleo cambia no sólo el comportamiento frente al fuego sino también la configuración de la línea, los ajustes de presión, el perfil de calentamiento y la velocidad.
Debido a que los núcleos A2 y B1 tienen diferente densidad y comportamiento superficial, se debe diseñar una línea de producción para manejar ambos sin un tiempo de cambio excesivo. Una línea de paneles compuestos metálicos de dos vías es una respuesta común, porque permite al operador cambiar entre un núcleo mineral resistente al fuego y un núcleo de polietileno retardante de llama. Esta configuración también envía una señal clara a los clientes: la fábrica puede responder a los cambios en los códigos de construcción sin invertir en una segunda línea completa.
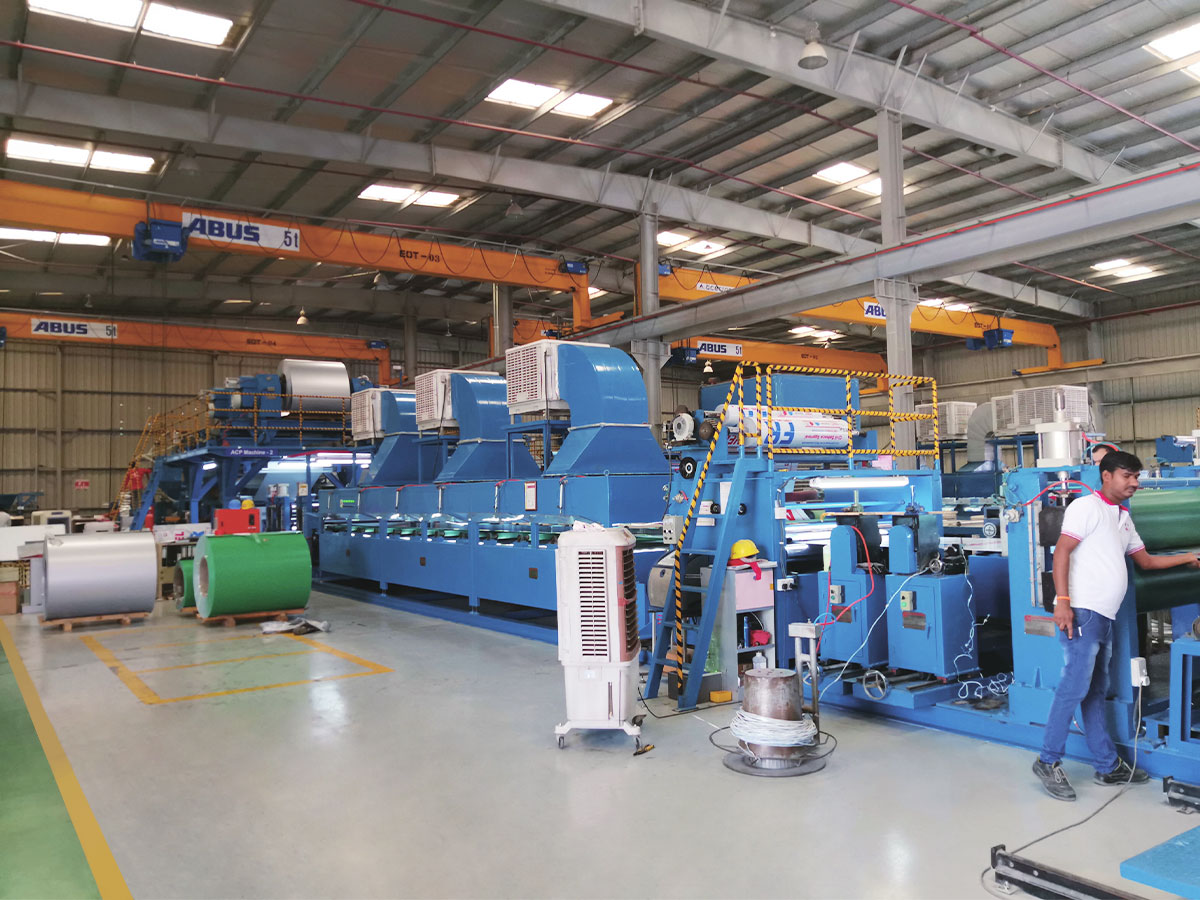 Línea de producción de paneles compuestos metálicos de doble propósito A2/B1 Esta línea bidireccional cambia entre núcleo mineral A2 y núcleo extruido PE/B1 en una plataforma, ofreciendo una producción flexible y una mejor utilización del equipo para las cambiantes demandas de seguridad contra incendios. Ver producto →
El gráfico de radar anterior no sustituye los datos de las pruebas de laboratorio, pero ayuda a identificar el equilibrio que ofrece cada familia de productos. A2 gana claramente en los aspectos de seguridad contra incendios e idoneidad de fachadas, por lo que en muchos mercados está especificado para edificios públicos y de gran altura. B1 es una opción equilibrada para paneles de pared interiores, carteles publicitarios y trabajos de acondicionamiento de tiendas minoristas. El PE es el más moldeable y el más económico en términos de costo de material; sin embargo, sólo debe usarse donde los códigos contra incendios permitan núcleos combustibles. Utilice esta comparación como punto de partida y luego confirme la certificación real con su proveedor de materiales.
Los productores que ingresan al mercado con paneles económicos a menudo eligen una línea compuesta de PE y B1 FR, porque puede utilizar núcleos de polietileno estándar y retardantes de llama hasta un cierto espesor.
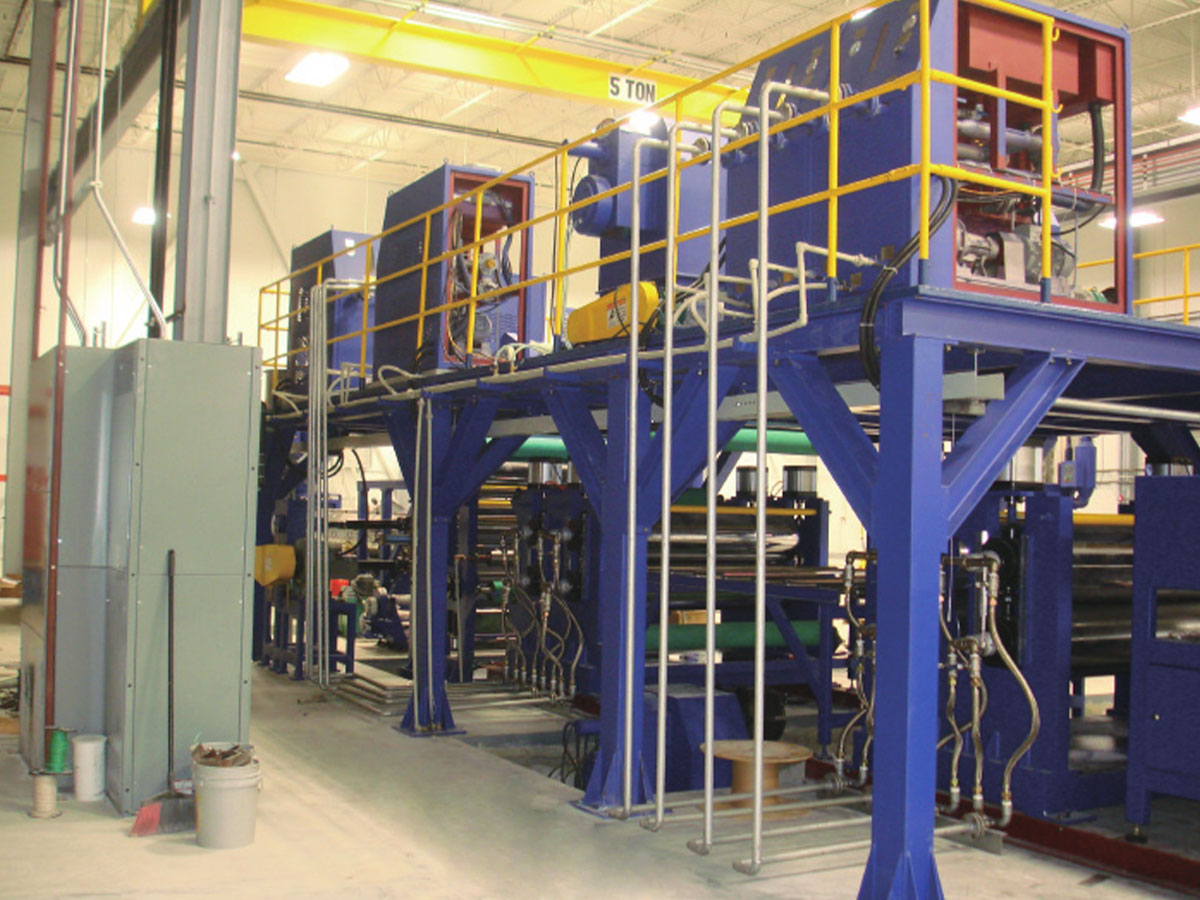 Línea de producción de compuestos ACP retardantes de llama PE/B1 Esta línea de laminación térmica utiliza núcleos retardantes de llama PE estándar y B1, con control PLC y múltiples opciones de rodillos para equilibrar la planitud, la eficiencia y el costo de producción. Ver producto →
Datos de rendimiento que importan
La mejor manera de comparar líneas ACP es colocar un conjunto de números al lado de la descripción del proceso. Tres números importan en cada compra: velocidad de la línea, consumo de energía y tasa de desperdicio. La velocidad determina cuántos metros cuadrados se pueden producir por turno, pero la velocidad por sí sola no indica si los paneles permanecen planos y bien adheridos. El consumo de energía aparece en cada factura eléctrica mensual y una máquina eficiente mantiene ese coste bajo control. La tasa de desperdicio es el costo oculto que a menudo separa una línea bien construida de una barata porque afecta directamente el consumo de material.
El gráfico de columnas anterior muestra la carga conectada aproximada de una línea ACP de tamaño mediano por módulo. El pretratamiento, que incluye limpieza, enjuague, secado y, a veces, tratamiento químico, suele tener la carga conectada más alta porque hace funcionar muchas bombas y ventiladores de secado. La unidad de laminación es otro gran consumidor porque alimenta elementos calefactores y rodillos pesados. El módulo de desenrollado consume menos energía pero no debe ignorarse porque necesita proporcionar una tensión precisa. Los equipos de corte y manipulación de salida añaden una carga más pequeña pero aún mensurable. Al comparar líneas, solicite al proveedor una lista completa de la energía conectada por módulo y calcule el uso por tipo de producto.
Cómo elegir una línea ACP
Comience con su plan de producto, no con el folleto de la máquina. Defina el ancho del panel, el rango de espesor, el tipo de núcleo, el color de la superficie y la producción semanal que necesita. Luego haga coincidir la línea con esos parámetros. Además, pregunte cuánto tiempo lleva cambiar de un tamaño de panel a otro, porque muchos pedidos de ACP son pequeños y frecuentes. Una línea que maneja una amplia gama de tamaños puede reducir el inventario incluso si su velocidad máxima es menor.
- Ancho del panel: típico de 1000 a 1600 milímetros
- Grosor del núcleo: típico de 2 a 6 milímetros
- Tolerancia del espesor del panel: alrededor de más o menos 0,2 milímetros
- Acabado de la superficie: PVDF, poliéster y opciones similares de revestimiento de bobinas
- Nivel de automatización: manual, semiautomático o totalmente automático con control PLC
El tamaño del lote influye en el coste unitario más de lo que muchos compradores esperan.
El gráfico de líneas anterior muestra una relación ilustrativa entre el tamaño del lote y el costo unitario de producción. En lotes pequeños, el tiempo de preparación, cambio de color, limpieza y paneles de prueba consumen una gran parte del tiempo de producción. A medida que crece el tamaño del lote, estos costos fijos se distribuyen entre más metros cuadrados, por lo que el costo promedio cae rápidamente. La forma de la curva variará según el diseño de la línea, pero la tendencia a la baja es un punto de partida confiable para la planificación de costos. Si sus pedidos son pequeños, elija una línea con cambio de color rápido y ciclos de limpieza cortos, incluso si cuesta más por adelantado. Si sus pedidos son largos y repetitivos, concéntrese más en la velocidad de la línea y el funcionamiento continuo.
Para obtener un método de comparación más detallado, consulte nuestra guía detallada sobre cómo elegir una línea de producción de paneles compuestos metálicos de alto rendimiento . La guía cubre hojas de especificaciones, auditorías de fábrica y pruebas de aceptación en un lenguaje práctico.
Experiencia del proveedor que afecta su línea
La experiencia en la construcción de equipos es visible en detalles como la alineación de los rodillos, la rigidez del marco, el control de la tensión y los bloqueos de seguridad. Nuestra división de maquinaria en Jiangsu ha estado involucrada en equipos de revestimiento de bobinas y paneles compuestos de aluminio desde 2004. La línea de producción de paneles compuestos de aluminio A2 producida por nuestra empresa ha sido reconocida por la provincia de Jiangsu como un primer equipo importante y componente clave. Estos detalles son importantes porque una línea ACP debe funcionar continuamente durante turnos largos y, por lo general, aparecen pequeños defectos de diseño después del primer año de producción. Como filial de equipos de Jiangsu Aludeco New Materials, también conocemos el comportamiento de los rollos de núcleo A2, bobinas de aluminio y películas adhesivas.
Una línea ACP es un activo a largo plazo. La elección correcta depende de su mercado, sus necesidades de resistencia al fuego, su volumen de producción y sus expectativas de soporte posventa. Visite una planta de fabricación real, inspeccione los módulos de línea, solicite datos de proceso y verifique los cronogramas de entrega e instalación. Si podemos ayudarle a comparar una línea ACP para el tamaño y presupuesto de su panel, póngase en contacto con nuestro equipo de ingeniería . Podemos traducir sus objetivos de producción en una propuesta de línea práctica.

