


 English
 русский
 Español
 عربى

Contenido
El término "composites 3A" aparece en muchos contextos. Para arquitectos y constructores, les recuerda a la empresa detrás de algunas de las marcas de paneles compuestos de aluminio más utilizadas en el mundo. Sin embargo, para un fabricante, el nombre plantea una pregunta más práctica: ¿qué se necesita para producir paneles compuestos que cumplan con las mismas clasificaciones de resistencia al fuego, tolerancias de planitud y calidad de superficie que han convertido a los compuestos 3A en un punto de referencia en la ingeniería de fachadas? La respuesta está menos en la ciencia de los materiales y más en la tecnología de producción continua que convierte bobinas de aluminio y materiales centrales resistentes al fuego en un panel adherido terminado. Elegir la línea de producción de paneles compuestos adecuada es donde esa pregunta se responde en la práctica.
El significado de los compuestos 3A en la producción de paneles
Antes de hablar de producción, conviene definir el punto de referencia. Los compuestos 3A, como familia de productos, incluyen paneles compuestos de aluminio con núcleos A2 de polietileno, retardantes de llama y rellenos minerales; materiales rígidos de espuma y núcleo de balsa para construcción tipo sándwich; y hojas imprimibles utilizadas en señalización y visualización gráfica. Para cualquiera que produzca paneles comercialmente, el más importante de ellos es el panel compuesto de aluminio resistente al fuego. El rendimiento de un panel de este tipo está determinado por tres variables: el contenido mineral del núcleo, la fuerza de adhesión entre las capas de aluminio y el núcleo, y la tolerancia de espesor a lo largo del panel. Las tres variables las decide la línea de producción, no sólo las materias primas.
Este cuadro compara la proporción de relleno mineral en tres tipos de núcleos comunes. Un núcleo de polietileno estándar contiene aproximadamente un 30 por ciento de carga mineral, lo que le confiere un peso ligero y una buena conformabilidad, pero un comportamiento deficiente al fuego. Un núcleo B1 retardante de llama aumenta la proporción mineral a aproximadamente el 65 por ciento mediante el uso de hidróxido de aluminio y otras cargas no inflamables. Un núcleo A2 debe contener al menos un 90 por ciento de contenido mineral para pasar la prueba de no combustibilidad definida por las clases europeas de seguridad contra incendios. En la práctica, lo que muchos productores de paneles buscan es un núcleo con un 92 por ciento de contenido mineral, como se muestra aquí. El salto del 65 al 92 por ciento cambia no sólo la química sino también la forma en que el material del núcleo fluye, se comprime y se une dentro de una línea de producción continua. Es por eso que una línea compatible con A2 no puede ser simplemente la misma línea B1 con material diferente; Se deben adaptar el diseño de la máquina, el perfil de calentamiento y la presión del rodillo.
Clasificación contra incendios A2: la nueva línea de base
La clasificación A2 es importante porque las fachadas de gran altura y los edificios públicos de Europa, Oriente Medio y, cada vez más, Asia ahora exigen paneles con clasificación A2. El núcleo debe contener al menos un 90 por ciento de material mineral y componentes orgánicos limitados, para que el panel no contribuya a un incendio. Esta tendencia tiene consecuencias prácticas para las compras de equipos. Un fabricante que compre una línea capaz de producir únicamente núcleos de PE o B1 quedará excluido del segmento de más rápido crecimiento del mercado de paneles compuestos. Todo proyecto importante de fachada precalifica el panel solicitando un certificado de prueba de fuego. Si su línea de producción no puede entregar material A2 con un contenido mineral constante, ningún certificado será de ayuda.
Lo que realmente decide la línea de producción
Una línea continua de producción de paneles compuestos metálicos es una secuencia de acumuladores, túneles de calentamiento, estaciones de laminación en rollo, prensas de cinta, secciones de enfriamiento y estaciones de corte o rebobinado. Cada estación contribuye a la calidad final del panel. La lámina central primero se compone de resina, rellenos y aditivos y se extruye con un espesor controlado. La bobina de aluminio se limpia y se trata previamente para que el adhesivo pueda unirse químicamente a la capa de óxido. Luego, el conjunto ingresa a la prensa de banda donde el calor activa el adhesivo y la presión une las capas sin atrapar aire. Si la presión no es uniforme en todo el ancho, el panel desarrollará bordes ondulados o un efecto de almohada que no alcanzará la tolerancia de planitud en el lugar de trabajo. Si quedan bolsas de aire atrapadas, el panel puede parecer plano en la fábrica, pero puede ampollarse cuando se expone al calor en una fachada. Todos estos riesgos se abordan en la etapa de selección del equipo, no por el operador del panel.
El gráfico de líneas muestra la participación de paneles compuestos de aluminio con clasificación A2 en el mercado global de ACP desde 2020 hasta 2026. La línea de tendencia comienza en el 28 por ciento en 2020 y aumenta cada año, alcanzando un estimado del 67 por ciento en 2026. Ese crecimiento está impulsado por regulaciones de construcción más estrictas en sectores sensibles a los incendios. En 2022, varias ciudades europeas aumentaron la clase mínima de resistencia al fuego para los materiales de fachada de edificios por encima de cierta altura. En 2024, los países de la región del Golfo siguieron con requisitos similares. El resultado es una señal clara para los fabricantes de paneles: la capacidad de producción A2 ya no es opcional. Los proveedores que pasaron a líneas con capacidad A2 antes de 2024 ya han recuperado parte de su inversión, mientras que los que esperen se enfrentarán a un mercado más saturado y márgenes más bajos.
Un factor más que afecta la calidad de la superficie del panel es la fuente de la bobina de aluminio prepintada. Los productores de paneles que incorporan el recubrimiento de bobinas internamente pueden igualar los colores con precisión, reducir los plazos de entrega y obtener un margen adicional de la venta de bobinas prepintadas.
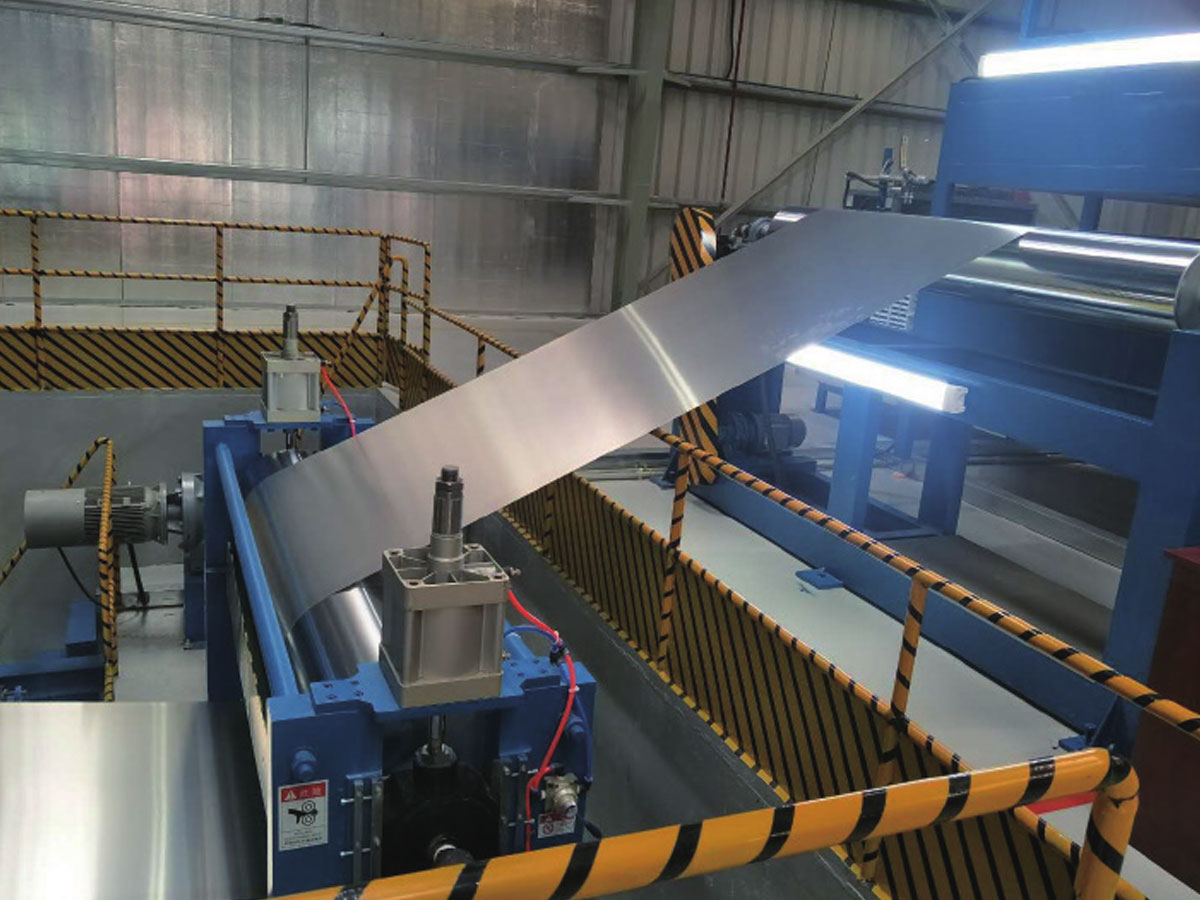 Línea de recubrimiento de color para bobinas de aluminio prepintadas Esta línea integra pretratamiento, pulverización automatizada y curado para producir bobinas recubiertas duraderas. Admite el recubrimiento interno de bobinas, lo que permite una combinación de colores precisa y plazos de entrega más cortos para los fabricantes de paneles. Ver producto →
Comparación de configuraciones de tres líneas
Tres configuraciones comunes dominan el mercado. La elección depende de la estrategia de resistencia al fuego, el volumen de producción objetivo y la gama de productos que el fabricante quiera ofrecer.
| Configuración de línea | Clase máxima de fuego | Salida diaria | Tiempo de cambio de núcleo | Inversión relativa |
|---|---|---|---|---|
| Línea bidireccional A2/B1 | A2 | 3.000 paneles | 40 minutos | Alto |
| Línea de bobina A2 | A2 | 4.800 paneles | 90 minutos | muy alto |
| Línea PE/B1 FR | B1 | 3.600 paneles | 10 minutos | Medio |
La primera es la línea de producción de paneles compuestos metálicos bidireccionales A2/B1. Permite al productor alternar entre productos A2 y B1 cambiando la alimentación del núcleo y ajustando las temperaturas del proceso. Esta es la configuración preferida por los fabricantes que atienden tanto al mercado de fachadas como al de decoración de interiores, porque mantiene el equipo ocupado incluso cuando la demanda de A2 es baja.
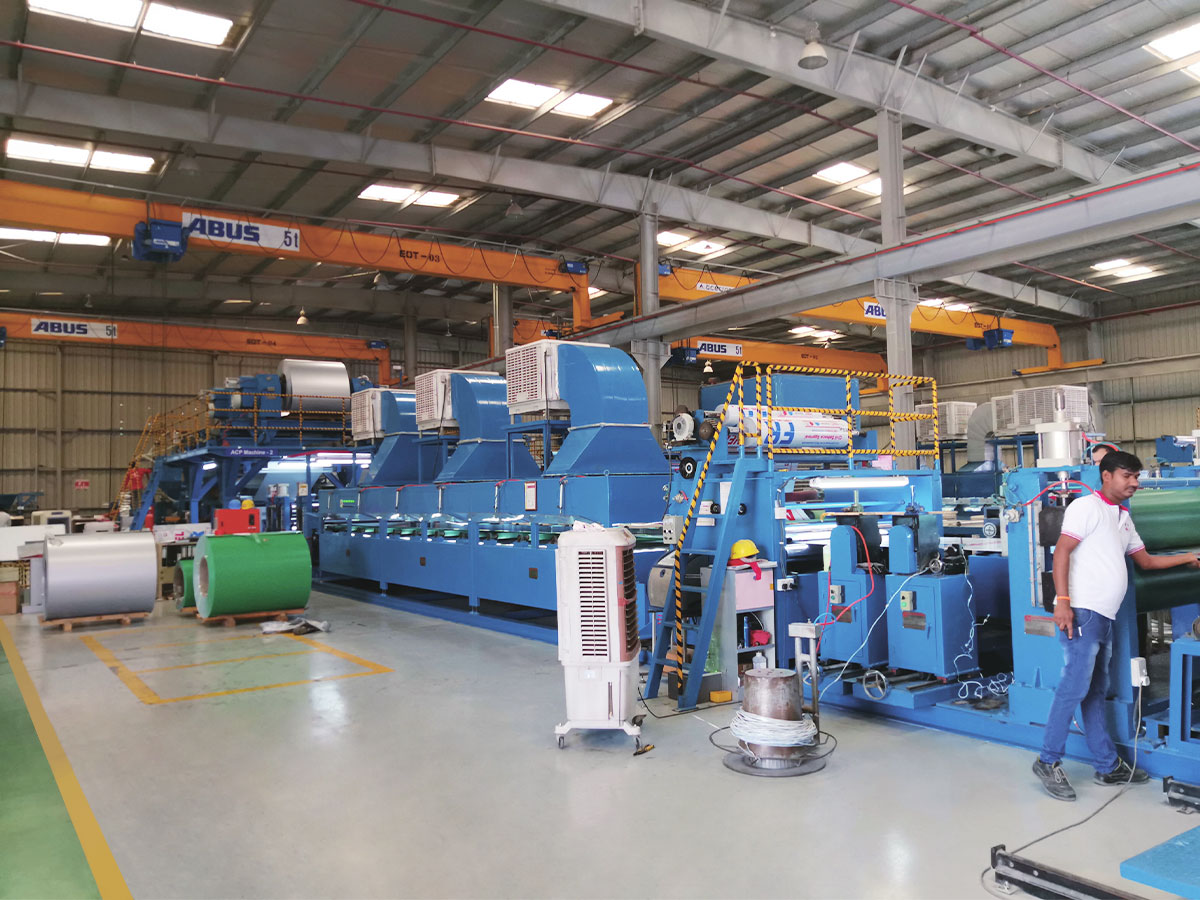 Línea de producción de paneles compuestos metálicos de doble propósito A2/B1 Esta línea alterna entre núcleos resistentes al fuego A2 y PE/B1 en una sola plataforma, atendiendo tanto al mercado de fachada como de interior. Mejora la utilización del equipo y el retorno de la inversión para los productores que necesitan flexibilidad. Ver producto →
La segunda es la línea de producción de bobinas A2, que produce material compuesto A2 en forma de bobina continua. Esta arquitectura normalmente funciona a mayor velocidad y menor costo de mano de obra por metro cuadrado porque la unión y el enfriamiento se realizan en un solo paso continuo. El formato de bobina también permite que los procesos posteriores, como el corte y el corte, se ejecuten sin manipulación del panel, por lo que el costo total de producción por panel terminado suele ser el más bajo de los tres.
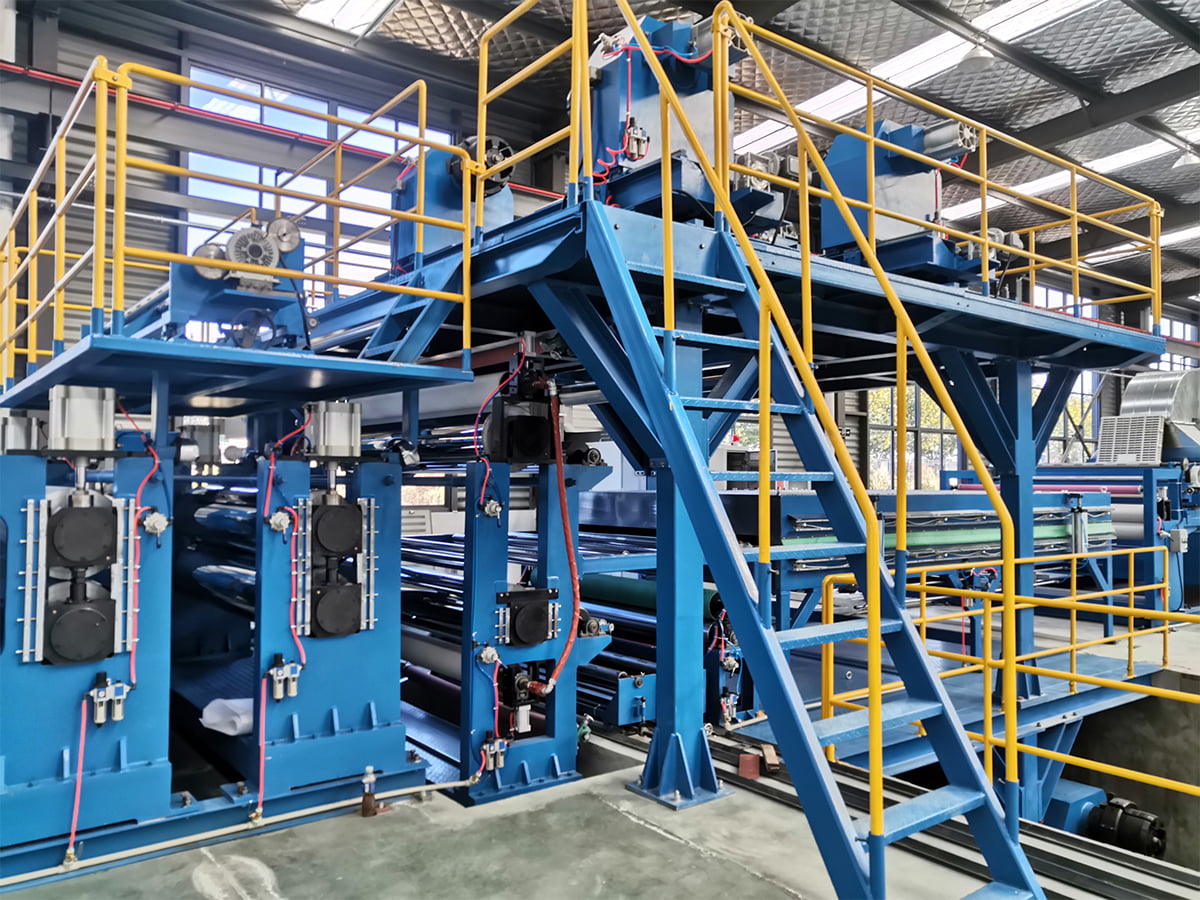 Línea de producción de bobinas A2 para fabricación continua de ACP Esta línea de bobina continua produce material compuesto A2 a mayor velocidad y menor costo de mano de obra por metro cuadrado. Permite el corte y corte posterior sin manipulación de paneles, lo que a menudo produce el costo total de producción más bajo. Ver producto →
La tercera es una línea compuesta PE o B1 FR ACP. Maneja núcleos de PE estándar y núcleos retardantes de llama, pero no puede producir material A2. Su papel en el mercado se está reduciendo gradualmente a medida que los códigos de construcción se vuelven más estrictos, pero sigue siendo un punto de entrada útil para los productores centrados en paneles interiores, señalización y revestimientos decorativos donde los requisitos contra incendios son menos estrictos.
El gráfico de barras compara la producción diaria del panel para configuraciones de tres líneas. La línea bidireccional A2/B1 produce aproximadamente 3.000 paneles estándar por día cuando funciona en modo A2, mientras que la línea de bobina A2 alcanza alrededor de 4.800 paneles por día debido al funcionamiento continuo de bobina a bobina. La línea PE/B1 FR se ubica en el medio con 3600 paneles por día, porque su proceso más simple permite cambios de rollo más rápidos pero aplica una carga térmica más baja. Estos números representan valores de orden de magnitud para una línea de paneles típica de 300 metros de largo; La producción real depende del espesor del panel, la densidad del núcleo y el grado de automatización. Lo que importa para un inversor es que la línea de bobinas A2, aunque más cara, ofrece alrededor de un 60 por ciento más de producción por día que la línea básica. Por lo tanto, el costo de capital por panel tiende a ser menor para la línea de bobinas aunque el precio de compra sea mayor.
Cómo evaluar a un proveedor de una línea de producción
Cuando compara proveedores, debe mirar más allá del precio base y prestar atención a cuatro áreas. Estas áreas determinan si el equipo funcionará a la capacidad anunciada y si los paneles pasarán las pruebas de incendio requeridas.
- Precisión de dosificación y mezcla del núcleo. Un núcleo A2 necesita una proporción de carga mineral superior al 90 por ciento. Pregunte qué tipo de dosificadores por peso y mezcladores continuos utiliza la línea y con qué frecuencia se calibran.
- Control de temperatura de laminación. El adhesivo entre el aluminio y el núcleo se activa dentro de una ventana de temperatura estrecha. Si la línea utiliza solo calefacción de encendido y apagado, la fuerza de unión variará a lo largo del panel.
- Sistema de tensión y seguimiento de la web. Cuando se desenrollan dos bobinas de aluminio a la vez, la línea necesita un control de tensión dentro del 1 por ciento para evitar arrugas y deslizamientos.
- Estructura posventa. Una línea de producción continua es un activo de alto valor que funciona en tres turnos. El proveedor debe tener una red de servicios documentada, un inventario de repuestos y capacidad de diagnóstico remoto.
El gráfico de radar compara tres configuraciones de línea en cinco dimensiones: capacidad de resistencia al fuego, rendimiento de producción, flexibilidad de materiales, costo de capital y costo operativo. La línea de bobinas A2 logra la mayor capacidad de producción y resistencia al fuego, pero conlleva el mayor costo de capital y la menor flexibilidad para cambios rápidos entre tipos de productos. La línea de dos vías A2/B1 ofrece un equilibrio uniforme entre resistencia al fuego y flexibilidad, aunque la salida es ligeramente inferior a la de una línea de bobina dedicada. La línea PE/B1 FR sigue siendo atractiva en términos de costo de capital y costo operativo, pero su baja capacidad de resistencia al fuego la descalifica en proyectos de construcción con estrictos requisitos contra incendios. Para la mayoría de los fabricantes que planean nueva capacidad, la línea bidireccional A2/B1 es el punto de partida más racional porque ofrece capacidad A2 sin excluir el mercado B1. Los productores que ya cuentan con una base de clientes B1 madura y desean ampliar su producción pueden encontrar que la línea de bobinas A2 es la mejor opción para actualizarse.
La conclusión
"3A composites" no es sólo una marca; es una abreviatura del nivel de calidad y seguridad contra incendios que el mercado espera de los paneles compuestos de aluminio. Elegir la línea de producción adecuada es la forma en que un fabricante traduce esa expectativa en un producto comercial. Comience con la estrategia de resistencia al fuego y luego deje que los requisitos de producción, la disponibilidad de materia prima y el espacio decidan la arquitectura. Hable con un fabricante de líneas que ya haya entregado equipos con capacidad A2 y solicite referencias en su área de aplicación. Dado que la demanda del A2 seguirá creciendo en 2026, retrasar la decisión significa producir paneles que serán rechazados exactamente en los proyectos que paguen los mejores márgenes. Si desea comparar sus opciones con una gama de productos específica, póngase en contacto directamente con el fabricante y analice los materiales principales previstos y la producción anual.

