


 English
 русский
 Español
 عربى

Contenido
- 1 Del desenrollador al rebobinador: lo que cubre el procesamiento de bobinas de aluminio
- 2 La velocidad de la línea establece la capacidad real, no la potencia del motor
- 3 La ventana de curación: donde comienzan la mayoría de los problemas de adherencia
- 4 Lo que realmente sale mal: patrones de defectos en las líneas de las bobinas
- 5 Combinación de la línea con el producto: revestimiento estándar frente a bobina resistente al fuego A2
- 6 Tolerancias que vale la pena incluir en el contrato
- 7 Una breve lista de verificación para pedidos anticipados
El procesamiento de bobinas de aluminio rara vez falla de manera dramática. Falla por deriva: la capa superior se desliza dos micrones por encima del objetivo, el horno pierde cuatro grados entre bobinas, el acumulador se queda corto cada vez que la línea pasa a 45 metros por minuto y seis semanas después un panel de fachada se delamina en el sitio. El proceso en sí es una cadena continua (desenrollado, empalme, pretratamiento, recubrimiento, curado, laminación, enfriamiento y rebobinado) y cada eslabón del mismo se mide en segundos y micras. El punto práctico desde el principio: una línea de bobinas es tan confiable como su etapa más lenta, su ventana de curado y su rutina de cambio de bobinas. Todo lo demás, desde el pretratamiento sin cromo hasta la nivelación con rodillos, existe para mantener esas tres cosas dentro de la tolerancia.
Del desenrollador al rebobinador: lo que cubre el procesamiento de bobinas de aluminio
Una línea de recubrimiento mueve la tira en una dirección. El desenrollador desenrolla la bobina, una cizalla corta la cola y una empalmadora une la nueva bobina a la vieja mientras un acumulador almacena suficiente tira para que la línea siga funcionando durante esa parada. Luego, la tira pasa a un tratamiento previo: limpieza alcalina, enjuague por etapas y una capa de conversión aplicada a temperatura controlada, seguido de un horno de secado que debe eliminar todo rastro de humedad antes de que el rodillo de imprimación toque la superficie.
Esa primera etapa merece respeto porque es irrecuperable. Una micra de aceite de laminación residual, o una película alcalina mal enjuagada, debilitará la adhesión mucho antes de que se aplique la capa de acabado, y ninguna cantidad de curado la recuperará. Los constructores que consiguen este derecho tratan el pretratamiento como una máquina en sí misma, con sus propios accionamientos, dosificación de productos químicos y puntos de control, en lugar de un accesorio atornillado a la entrada de la recubridora.
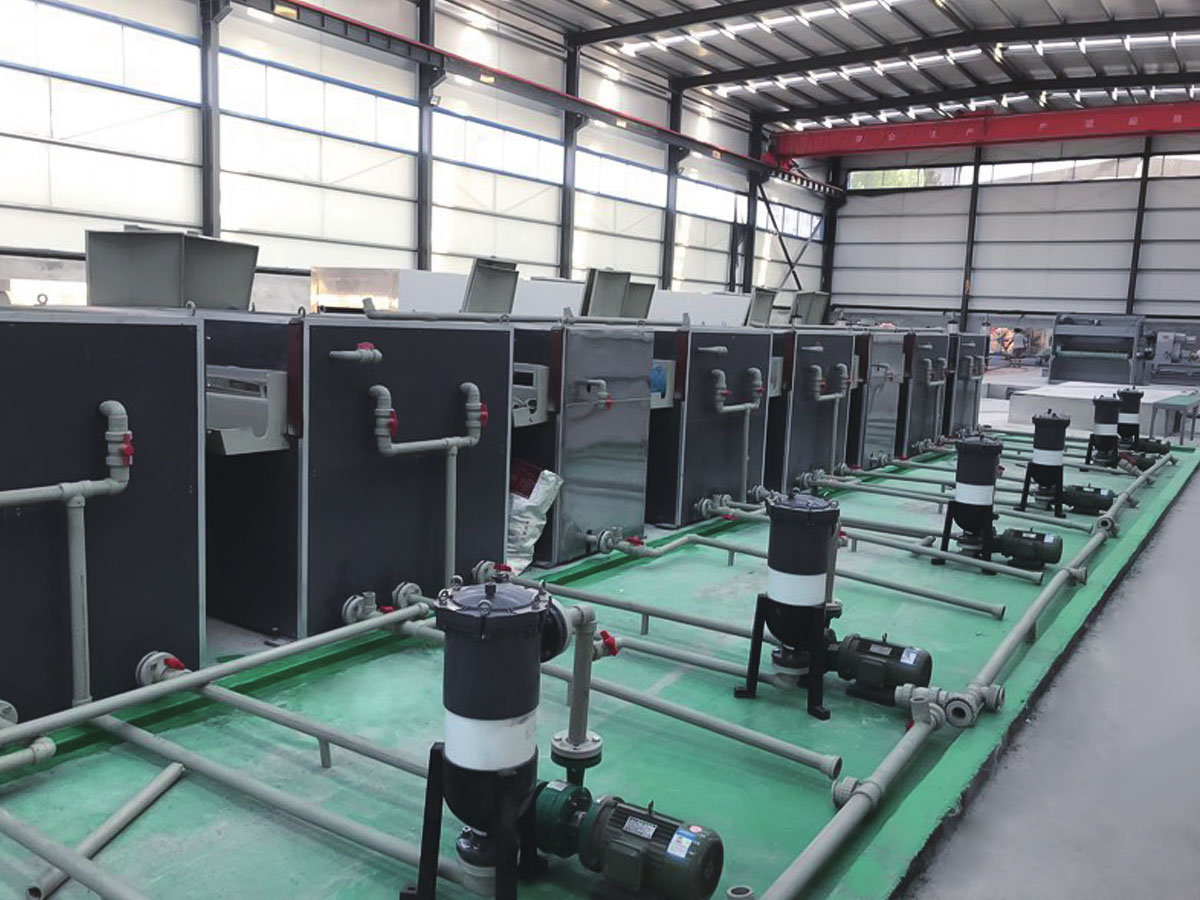 Línea de limpieza de pretratamiento La limpieza de las superficies metálicas y la calidad de los recubrimientos de conversión química determinan directamente la resistencia a la corrosión, la adhesión de la pintura y la calidad del producto final... Ver producto →
Después del recubrimiento y curado, la tira se puede laminar con una película protectora o decorativa, estamparla para darle textura, enfriarla y rebobinarla bajo tensión controlada. El control de la tensión es más importante de lo que la mayoría de los compradores esperan: una bobina enrollada demasiado apretada imprime marcas que solo aparecen después de doblarse, y una bobina enrollada demasiado suelta deja marcas en tránsito.
La velocidad de la línea establece la capacidad real, no la potencia del motor
Cada etapa en una línea de bobinas tiene su propio límite de velocidad, y la más lenta decide lo que realmente se envía. El siguiente cuadro compara el máximo práctico de seis etapas en una línea de recubrimiento de bobinas de aluminio de rango medio.
Estas cifras no son cifras de marketing; son las velocidades a las que cada etapa todavía produce una superficie vendible. La estación de capa superior limita la línea a 42 metros por minuto, porque tanto la formación de la película como la evaporación del disolvente necesitan tiempo, y pasar ese punto produce una textura de piel de naranja y defectos en los bordes de secado. La imprimación a 48 metros por minuto y la laminadora a 36 metros por minuto sólo importan cuando ambas funcionan a la vez, como ocurre exactamente en una línea combinada de recubrimiento y laminación. Una máquina cotizada a 60 metros por minuto es, por tanto, una línea de 36 metros por minuto si su producto necesita laminación de película, y más cerca de 25 metros por minuto una vez que se incluye la nivelación de la lámina. Es por eso que cualquier cifra de capacidad debe llevar consigo la receta del producto: el mismo hardware ofrece tres salidas diferentes. Los compradores que comparan dos cotizaciones sobre un único número rápido no están comparando lo mismo.
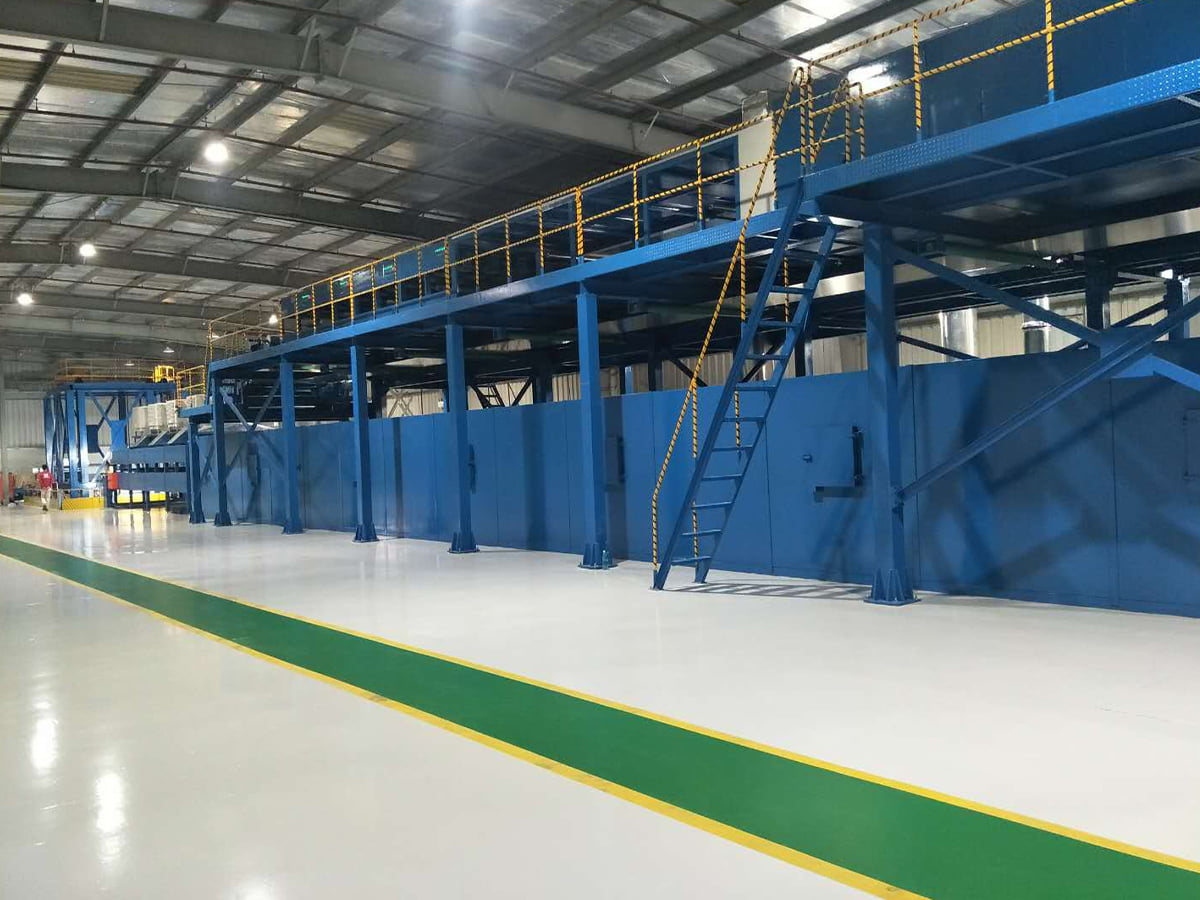 Línea de impresión y recubrimiento de bobinas de aluminio/acero Accesorios para equipos Ver producto →
Para ver más de cerca cómo estas compensaciones se traducen en resultados comerciales, lea acerca de Ventajas de producción que una línea de recubrimiento de bobinas metálicas puede aportar .
La ventana de curación: donde comienzan la mayoría de los problemas de adherencia
El curado es una relación de tiempo y temperatura medida en la tira, no en el aire. El siguiente perfil muestra lo que sucede en un horno de cinco zonas seguido de una sección de enfriamiento.
La curva sube abruptamente a través de las dos primeras zonas, se aplana entre las zonas tres y cinco a aproximadamente 226 a 232 grados Celsius y luego cae en la sección de enfriamiento. Esa meseta no es una sugerencia. Los recubrimientos de poliéster y PVDF necesitan el metal en sí, no el aire del horno, para alcanzar la temperatura máxima especificada del metal, y la mayoría de las especificaciones se sitúan entre 224 y 232 grados Celsius con una permanencia de 20 a 40 segundos. Leer la temperatura del aire en lugar de la temperatura de la tira es el error de puesta en servicio más común, porque la tira que se ejecuta a 42 metros por minuto absorbe el calor de manera diferente que la tira que se ejecuta a 28. Un curado insuficiente deja la película suave y la adhesión marginal, mientras que un curado excesivo la vuelve quebradiza, por lo que el recubrimiento se agrieta en una curva cerrada a pesar de que la dureza del lápiz parece excelente. Registre este perfil para cada bobina, no una vez en la puesta en servicio.
Lo que realmente sale mal: patrones de defectos en las líneas de las bobinas
Las afirmaciones de calidad sobre bobinas recubiertas siguen un patrón bastante estable, y el patrón le indica dónde gastar su presupuesto de instrumentación.
La pérdida de adherencia y la desviación de la formación de la película juntas representan la mitad de las reclamaciones que se muestran aquí, y ambas se remontan a las mismas dos variables: calidad del pretratamiento y control de curado. La falta de coincidencia de color y brillo suele aparecer después de un cambio de bobina, cuando un nuevo lote de aleación, un lote de imprimación diferente o una tira más fría cambian el tono unas pocas unidades. Las quejas sobre la planitud surgen aún más tarde, a menudo después de la nivelación o después de que los paneles han sido cortados y laminados, lo que las convierte en la categoría más costosa de corregir. Los daños en los bordes y empalmes son los más pequeños, pero los más rápidos de reparar, porque se trata de un problema mecánico más que de un problema químico. Cuatro de las seis categorías se pueden defender con instrumentación (temperatura de la tira, peso de la película, medición del color y registro de tensión) en lugar del criterio del operador. Ése es el argumento para comprar medidas como parte de la línea y no como una idea de último momento.
Combinación de la línea con el producto: revestimiento estándar frente a bobina resistente al fuego A2
Se pueden construir dos líneas de bobinas de precio similar para productos completamente diferentes. La siguiente comparación puntúa seis dimensiones que los compradores suelen sopesar entre sí.
El radar compara una línea de recubrimiento de bobinas de PE o PVDF estándar con una línea configurada para la producción de bobinas compuestas con clasificación de fuego A2, con una puntuación de 0 a 10 en seis dimensiones. La línea estándar gana en velocidad de línea, flexibilidad de formación de películas y eficiencia energética, porque ejecuta una química más simple y cambia las recetas más rápidamente. La configuración A2 gana en rendimiento frente al fuego y flexibilidad de cambio, ya que normalmente combina un núcleo resistente al fuego con la piel de aluminio en una sola pasada. Ninguna forma es mejor en términos absolutos; simplemente describen diferentes productos y diferentes mercados. Lo que importa en la etapa de cotización es que los seis ejes se califican según su propia combinación de productos en lugar de un punto de referencia genérico, porque una línea optimizada para revestimiento exterior no es una buena opción para una planta que cambia de color en cada turno. Si los paneles resistentes al fuego están en su hoja de ruta, pruebe el eje de adhesión con mayor dureza con pesos de película bajos, donde los sistemas rellenos de minerales se comportan de manera diferente al poliéster simple.
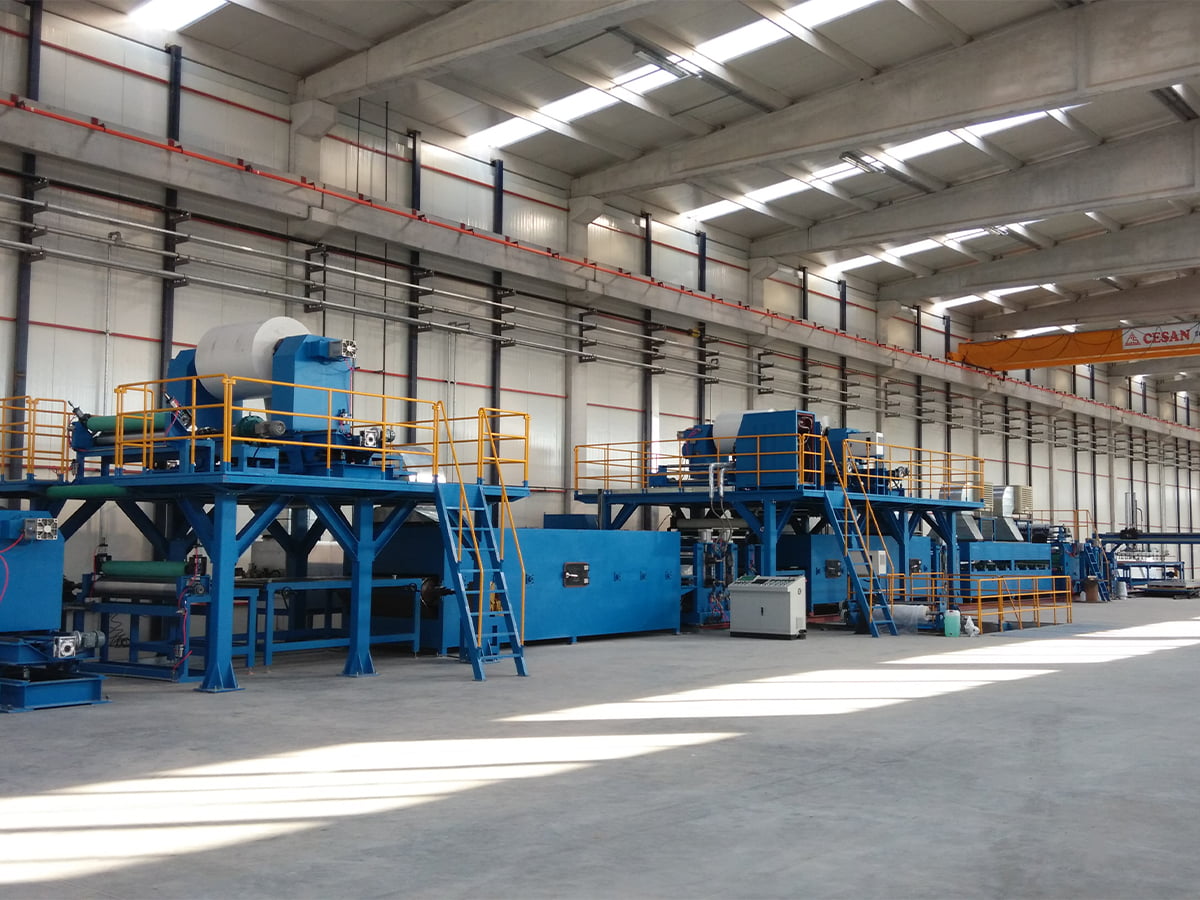 Línea de producción de bobinas A2/Línea compuesta A2 ACP Accesorios para equipos Ver producto →
Tolerancias que vale la pena incluir en el contrato
Una cotización que solo indique la velocidad y el ancho de la bobina deja abiertas las costosas variables. La siguiente tabla muestra los parámetros que vale la pena anotar como criterios de aceptación verificados, junto con el método utilizado para verificar cada uno de ellos.
| Parámetro | Banda practica | Por qué es importante | Cómo verificar |
|---|---|---|---|
| Construcción de película de recubrimiento | Objetivo más o menos 2 micras | Establece brillo, color y duración de la garantía. | Prueba de peso en tira o XRF |
| Temperatura máxima del metal | 224 a 232 grados centígrados | Un curado insuficiente debilita la adhesión, un curado excesivo fragiliza la película | Tira termoetiqueta en cada bobina |
| Velocidad de línea stability | Dentro del 3 por ciento de la velocidad establecida | Los cambios de velocidad modifican la formación de la película y el tiempo de permanencia | Impulsa el registro de tendencias durante 8 horas |
| Planicidad de la tira después de la nivelación | 0 a 3 unidades I | La ondulación aparece sólo después de doblarse y laminarse. | Borde recto sobre una placa plana. |
| Tiempo del ciclo de empalmadora | 45 a 90 segundos a máxima velocidad | Determina la longitud de la chatarra y el volumen del acumulador. | Ejecución cronometrada durante la aceptación |
Todo lo que no figura aquí sigue siendo negociable, pero es mucho más fácil negociar antes de enhebrar la primera bobina.
Una breve lista de verificación para pedidos anticipados
Utilice la siguiente lista como filtro antes de preseleccionar a cualquier proveedor, ya sea una línea de recubrimiento, una línea compuesta o una sola máquina asociada.
- Envíe muestras de bobinas reales, incluida la aleación y el temple que desea utilizar, no solo certificados de fábrica.
- Solicite un perfil de temperatura de la tira registrado a tres velocidades de línea, no a una.
- Confirma el tiempo de cambio de receta entre tus dos productos más habituales.
- Acuerde el método de aceptación para la construcción, adhesión y color de la película antes del envío.
- Compruebe qué repuestos se encuentran localmente y cómo se brinda soporte remoto.
- Confirme si un proveedor también puede proporcionar un núcleo A2, una bobina de aluminio recubierta y una película adhesiva, porque una sola fuente acorta el ciclo de puesta en servicio.
El mejor momento para hacer estas preguntas es antes de la orden de compra, cuando los ingenieros todavía tienen influencia y opciones. Si desea una segunda opinión sobre un producto específico (bobinas recubiertas, bobinas compuestas resistentes al fuego, pisos o líneas de cuero), la ruta más rápida es envíe su especificación objetivo a nuestros ingenieros de procesos y permítales responder con una ruta de proceso en lugar de una página de catálogo.

