


 English
 русский
 Español
 عربى

Contenido
- 1 Lo que realmente cambia un laminador de aluminio
- 2 Parámetros de la bobina que deciden el rendimiento aguas abajo
- 3 Donde la bobina laminada ingresa a la línea de recubrimiento y laminación
- 4 De bobina revestida a panel compuesto acabado
- 5 Comparando fuentes de bobinas antes de firmar
- 6 Construyendo la especificación alrededor de su línea, no del molino
La bobina de aluminio laminada que llega un dos por ciento pesada en la cabecera y un uno por ciento liviana en la cola cuesta mucho más que una bobina rechazada. La recubridora comienza a perseguir la velocidad de la línea para mantener el curado, el horno se desvía y los paneles cortados de extremos opuestos de la misma bobina terminan con una diferencia de color visible que nadie puede explicar al cliente. Los laminadores de aluminio establecen el calibre, la planitud, la curvatura y la condición de la superficie que hereda cada máquina posterior, razón por la cual la calidad de la bobina es una cuestión de producción más que un detalle de compra.
Primero, la conclusión: un laminador es una máquina de reducción de espesor, pero lo que realmente compra un comprador es repetibilidad. Un molino que mantiene tolerancias estrictas en cada bobina permite que una línea de recubrimiento o compuesto funcione con una receta fija. Un molino que no convierte cada turno en un ejercicio de corrección manual. Las páginas que siguen explican en qué se diferencian el laminado en caliente, en frío y el laminado en lámina, qué parámetros de la bobina pertenecen a una especificación de compra y cómo esos parámetros viajan a través del recubrimiento, la laminación y el acabado del panel.
Lo que realmente cambia un laminador de aluminio
Un laminador pasa metal entre uno o más pares de rodillos. Cada pasada reduce el espesor y, al mismo tiempo, reescribe la estructura del grano, el temple, la planitud y la textura de la superficie. La laminación en caliente comienza desde una losa fundida a aproximadamente 300 a 500 grados Celsius y lleva el lingote a un medidor de transferencia. El laminado en frío, generalmente en un laminador reversible o en tándem, entrega el espesor final junto con las propiedades mecánicas solicitadas por el cliente. El laminado de láminas utiliza rollos apilados para alcanzar espesores medidos en micras, donde la calidad de la superficie importa más que la resistencia.
Proporción del espesor entrante eliminado en una pasada
Las barras muestran cuánto del espesor entrante desaparece en una sola pasada en cada etapa, y las diferencias explican por qué los compradores intermedios deben tratar las bobinas laminadas en caliente y en frío como materiales diferentes en lugar de tamaños diferentes del mismo material. El laminado en caliente elimina una gran cantidad absoluta de metal por pasada, pero deja una superficie que todavía tiene incrustaciones, marcas de laminación y una banda de calibre notablemente más ancha. El laminado en frío elimina menos metal por pasada en términos absolutos, pero es la etapa donde realmente se crean la tolerancia de calibre y la planitud, razón por la cual la bobina laminada en frío es la materia prima normal para las líneas de recubrimiento y laminación. El laminado de papel de aluminio supone el mayor porcentaje de reducción de todos, pero sólo porque la tira ya es delgada y la pila de rollos la sostiene estrechamente por ambos lados. Cuando una especificación simplemente dice laminado en frío sin nombrar una clase de tolerancia, el laminador es libre de entregar en cualquier lugar dentro de esa banda ancha, y la línea de recubrimiento absorbe silenciosamente la diferencia a través de desechos y retrabajo.
Parámetros de la bobina que deciden el rendimiento aguas abajo
Seis números causan la mayor parte del daño cuando se desvían. La siguiente tabla los enumera con valores que normalmente puede tener un molino bien controlado, junto con el síntoma que aparece en el piso de producción cuando se mueven fuera de la banda.
| Parámetro | Objetivo práctico | Síntoma aguas abajo cuando se deriva |
|---|---|---|
| Tolerancia del calibre | Dentro del 1 por ciento del valor nominal en toda la bobina | Peso del recubrimiento y cambio de curado, velocidad de línea ajustada bobina por bobina |
| corona | Menos del 1 por ciento del ancho de la tira | Errores de seguimiento de la tira, presión de laminación desigual, ondulación del borde |
| planitud | Dentro de 10 unidades I | Arrugas en el acumulador, rayones en los rodillos guía. |
| comba | Menos de 3 mm y más de 2 m de longitud | Deriva diagonal en la línea, mal registro en acabados impresos |
| Residuos superficiales | Menos de 20 mg por metro cuadrado de aceite | Pérdida de adherencia, formación de ampollas después del curado, desprendimiento del recubrimiento |
| Diámetro interior y peso de la bobina. | Combinado con el desenrollador y el mandril | El rebobinado se detiene, se telescopa y se manipula de forma insegura. |
Desviación del calibre en una campaña de laminación de diez bobinas
Las dos líneas siguen la desviación del calibre a lo largo de una campaña de diez bobinas, y la forma de las curvas importa más que cualquier lectura individual. La línea superior representa un molino que realiza largas campañas entre cambios de rodillos, por lo que la desviación comienza dentro de la tolerancia y luego aumenta de manera constante a medida que los rodillos de trabajo se desgastan y se acumula la corona térmica. La línea inferior pertenece a una fábrica que cambia los rodillos con más frecuencia, lo que mantiene la desviación plana y significa que el cliente recibe prácticamente el mismo producto en la bobina diez que en la bobina uno. Una línea de recubrimiento no puede diferenciar entre estos dos molinos a partir de una sola muestra, porque ambos pueden pasar la inspección entrante en la primera bobina de una campaña. La diferencia solo se vuelve visible en la tasa de desperdicio a lo largo de un mes, razón por la cual la inspección entrante debe tomar muestras de la cabeza, la mitad y la cola de varias bobinas extraídas de la misma campaña en lugar de probar una bobina a fondo.
Donde la bobina laminada ingresa a la línea de recubrimiento y laminación
Para la mayoría de aplicaciones arquitectónicas y de transporte, la bobina laminada no es el producto terminado. Primero pasa por una línea de recubrimiento: limpieza alcalina, un recubrimiento de conversión, una imprimación y luego una capa superior curada en un horno, con impresión opcional o laminación de película antes del retroceso. Cada uno de esos pasos reacciona a la superficie metálica que entregó el molino, que es la razón práctica por la que el tratamiento previo se especifica con tanto cuidado en una instalación de revestimiento moderna.
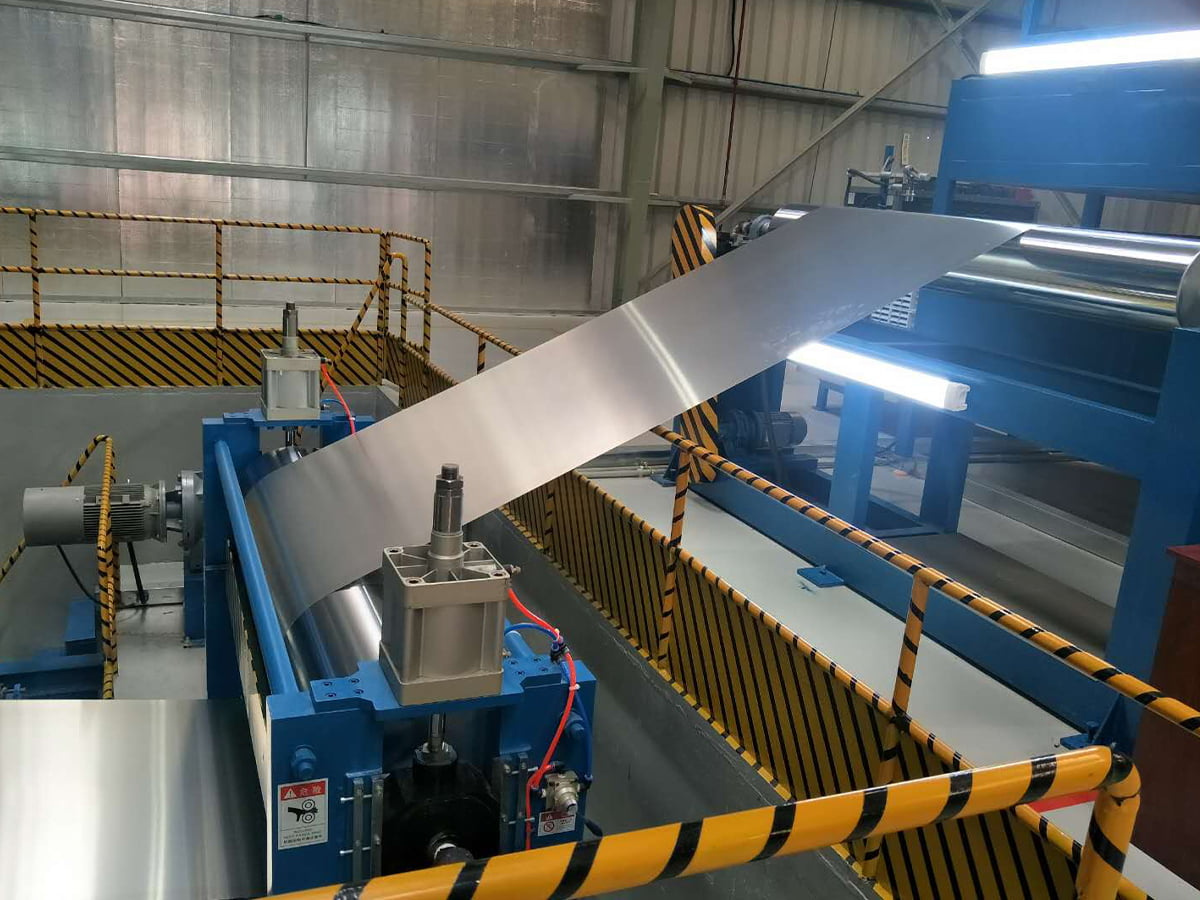 Línea de impresión y recubrimiento de bobinas de aluminio/acero Accesorios para equipos Ver producto →
Los residuos de aceite de laminación que una fábrica consideraba perfectamente aceptable para estampación se convierten en un riesgo de adherencia en el momento de pintar la bobina. El arrastre de emulsión, las manchas de óxido y la aspereza inconsistente aparecen como defectos de humectación que una buena sección de limpieza puede ocultar por un tiempo y luego no puede ocultar en absoluto una vez que aumenta la velocidad de la línea. Esta es la razón por la que las especificaciones de la línea de recubrimiento generalmente mencionan tanto la química del pretratamiento como la limpieza de la superficie entrante de la bobina, ya que una línea no puede compensar una superficie que nunca limpia por completo.
Causas de tiempo de inactividad relacionadas con la bobina en una línea de recubrimiento
El gráfico de columnas clasifica las razones por las que una línea de recubrimiento de bobinas se detiene o ralentiza, basándose únicamente en causas que se remontan a la bobina entrante y no a la línea misma. El daño en los bordes es el factor que más contribuye, porque los bordes de la bobina forman la parte más delgada de la sección transversal y son los que se abollan más fácilmente durante la manipulación y el transporte. La variación del calibre viene en segundo lugar: cada nueva bobina con un calibre promedio diferente fuerza una nueva velocidad y punto de ajuste del horno, y las bobinas de transición generalmente terminan como chatarra. Los residuos superficiales ocupan el tercer lugar y son los más engañosos del grupo, ya que la bobina parece limpia en el suelo y el fallo sólo aparece después del curado o después de doblar el panel terminado. La comba y los enrollamientos juntos representan aproximadamente una cuarta parte de los incidentes, y ambos son problemas de transporte, almacenamiento y manipulación tanto como problemas de rodadura.
De bobina revestida a panel compuesto acabado
Una vez pintada la bobina, una línea de paneles compuestos la lamina hasta formar un núcleo y produce la lámina plana utilizada en fachadas, señalización, interiores de transporte y sistemas de revestimiento. Los productos resistentes al fuego, como los paneles A2 y B1, exigen un núcleo relleno de mineral y una capa adhesiva controlada, y la línea debe mantener el espesor y la fuerza de unión simultáneamente a la velocidad de producción. La contribución del laminador se vuelve indirecta en esta etapa, pero sigue siendo visible: la uniformidad del calibre determina si ambas pieles se laminan con la misma tensión, y la planitud determina si el panel terminado sigue siendo plano después de la sección de enfriamiento. Si está pesando opciones de equipos, esta guía sobre cómo elegir una línea de producción de paneles compuestos metálicos de alto rendimiento explica las ventajas y desventajas a nivel de línea que se encuentran por encima de la calidad de la bobina.
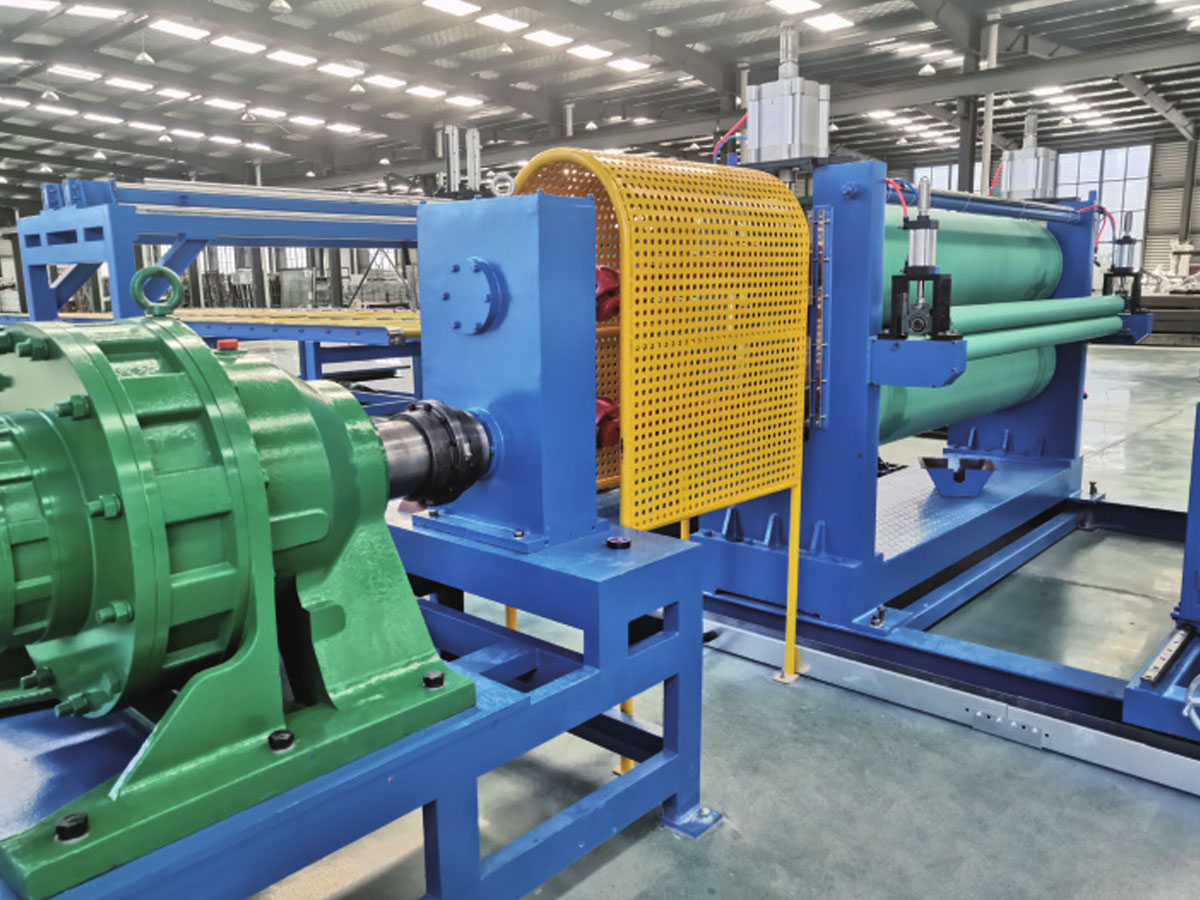 Línea de producción de paneles compuestos de metal A2 En 2012, desarrollamos de forma independiente la línea de producción de paneles compuestos metálicos A2, una línea de laminación continua de segunda generación diseñada específicamente para producir Cl... Ver producto →
La experiencia práctica en este sentido apunta a la misma conclusión una y otra vez: los compradores que fijan las tolerancias de la bobina antes de que la línea entre en funcionamiento pasan su primer año mejorando el rendimiento, mientras que los compradores que tratan la bobina como un producto básico lo dedican a apagar incendios. Es más barato rechazar una bobina en el interior de la mercancía que rechazar un panel acabado en una fachada.
Comparando fuentes de bobinas antes de firmar
La mayoría de los fabricantes compran a más de una fuente y los perfiles difieren en formas que sólo aparecen bajo presión de producción.
Perfil de fuente de bobina según cinco criterios de compra
El gráfico de radar compara dos fuentes de bobina comunes según los cinco criterios más importantes para una línea de recubrimiento o laminación, y el anillo exterior representa el mejor rendimiento de su clase. La forma más oscura es un laminador integrado que funde, lamina y envía desde un solo sitio, y obtiene una gran puntuación en control de calibre porque el cronograma de laminación y la metalurgia son administrados por un solo equipo. La forma más ligera es la de un comerciante o centro de servicios que compra bobinas en el mercado abierto y las revende, y su perfil es naturalmente más débil en cuanto a control de calibre y planitud porque no tiene influencia sobre el programa de paso de laminación. La consistencia en la entrega es el único eje en el que el comerciante puede igualar o superar al laminador, ya que un centro de servicio a menudo tiene existencias y puede enviar una sola bobina más rápido de lo que un laminador puede programar una campaña. La lectura práctica es sencilla: los comerciantes prefieren tiradas pequeñas y bobinas de reemplazo urgente, mientras que las fachadas resistentes al fuego, los acabados impresos y los paneles estructurales generalmente justifican el precio más alto de la bobina con un historial de laminado documentado.
- Solicite el certificado de la bobina con el número de calor, la aleación, el temperamento y la banda de tolerancia de calibre indicada.
- Muestre la cabeza, el medio y la cola de al menos dos bobinas de la misma campaña en lugar de probar una bobina a fondo.
- Pregunte cuánto tiempo dura la campaña entre cambios de tirada, porque esa única respuesta predice la desviación del indicador.
- Confirme el diámetro interno de la bobina, el peso y la orientación del ojo contra su desenrollador antes de la primera entrega.
- Verifique la inclinación con una regla en el piso, no en la máquina, para que el daño por manipulación no lo oculte.
Construyendo la especificación alrededor de su línea, no del molino
La mayoría de las disputas sobre el aluminio laminado provienen de especificaciones escritas para la conveniencia del laminador más que de la realidad de la línea de acabado. Una banda de tolerancia que se adapta a un fabricante general no se adaptará a una línea que ejecuta una receta de recubrimiento fija a velocidad constante, y la brecha siempre se paga al final del proceso. Lo contrario también es cierto, ya que especificar demasiado el calibre y la planitud en un producto que se cortará en trozos pequeños simplemente agrega costos sin aumentar el rendimiento.
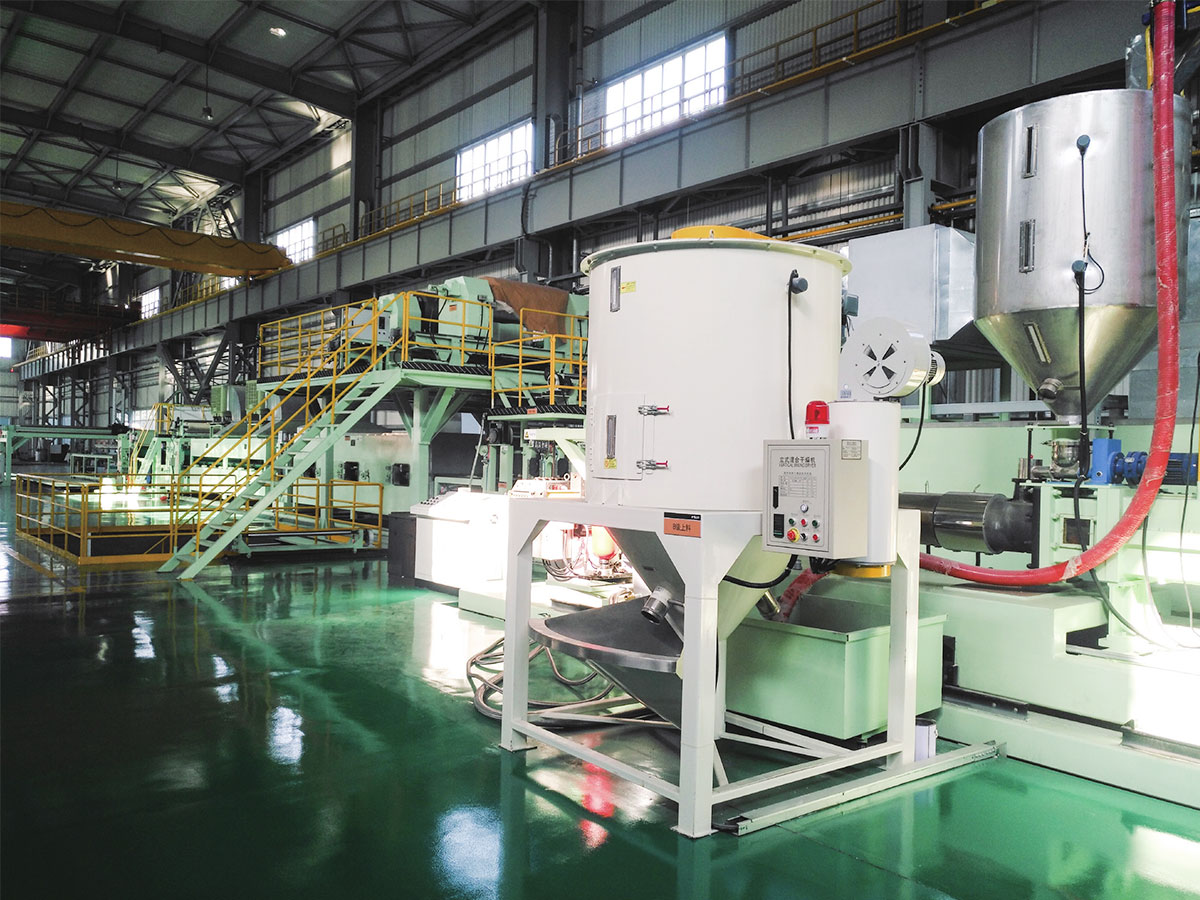 Línea de producción de bobinado de bobinas Introducción del producto: El posprocesamiento y el acabado de los materiales de las bobinas son vínculos importantes para garantizar la calidad del producto. La línea de producción de la línea de rebobinado es una especia... Ver producto →
También vale la pena planificar bobinas imperfectas en lugar de descartarlas. Cuando el material entrante llega regularmente con una bobina colocada, telescópica o con una envoltura inestable, un paso de nuevo enrollado que restablece el perfil de tensión suele ser más económico que desechar los paneles terminados o hacer funcionar la línea de recubrimiento a velocidad reducida durante un turno completo. La misma lógica se aplica a la condición de los bordes: una estación de recorte y delaminación de bordes en línea puede rescatar material que de otro modo sería degradado, siempre que el defecto sea consistente y no aleatorio.
El patrón que se mantiene en todos los materiales con los que trabajamos es este. La calidad rodante establece el límite del rendimiento, la calidad del equipo determina qué tan cerca de ese límite se ejecuta realmente, y los dos deben especificarse juntos. Si está combinando un nuevo recubrimiento o línea compuesta con un suministro de bobina que ya existe, o al revés, habla con nuestros ingenieros antes de que se emita la orden de compra, porque el momento más barato para corregir un desajuste de tolerancia es antes de cortar cualquier acero o aluminio.

