


 English
 русский
 Español
 عربى

Contenido
- 1 Cómo funciona el recubrimiento continuo de bobinas de aluminio
- 2 Sistemas de revestimiento y dónde encaja cada uno
- 3 Pruebas que liberan una bobina recubierta.
- 4 Especificación de una línea de recubrimiento: los números que importan
- 5 defectoos, causas y primeras correcciones.
- 6 Elegir un proveedor para una línea de recubrimiento
Una bobina de aluminio pintada después del corte y conformado casi siempre cuesta más por metro cuadrado que la misma bobina pintada mientras aún es una bobina en línea continua. Ese hecho económico explica por qué el aluminio prepintado abastece la mayor parte del mercado de revestimientos, techos, señalización y paneles compuestos de aluminio.
La calidad de la bobina de aluminio recubierta se determina en tres aspectos: qué tan limpia está la tira cuando llega al cabezal de recubrimiento, con qué precisión ese cabezal mide la película y con qué uniformidad el horno aplica el curado. El color, el brillo y la vida útil se derivan de esos tres, no sólo de la marca de pintura.
Cómo funciona el recubrimiento continuo de bobinas de aluminio
El recubrimiento en bobina es un proceso continuo y automatizado que aplica un recubrimiento orgánico a una tira de metal antes de cortarla o formarla. El aluminio llega en forma de bobina, se desenrolla, se limpia, se pretrata químicamente, se recubre, se cura, se enfría y se rebobina como bobina prepintada. Debido a que la tira no se detiene durante el funcionamiento constante, el espesor, el curado y la apariencia de la película son establecidos por los parámetros de la máquina y no por la sensación del operador. Las líneas arquitectónicas suelen funcionar a una velocidad de 20 a 60 metros por minuto, con anchos de tira de 600 a 1600 milímetros y una película seca total de 20 a 27 micrómetros, incluida la imprimación.
- Desenrollado y cosido: la cola de la bobina en marcha se une a la cabeza de la siguiente, y la costura debe pasar por la línea sin rodillos marcados.
- Acumulación: un acumulador de entrada almacena la tira para que el cabezal de recubrimiento y el horno sigan funcionando durante el cambio de bobina.
- Limpieza y pretratamiento: limpieza alcalina, enjuague, recubrimiento de conversión química y horno de secado. Esta etapa decide la adhesión más que cualquier otra.
- Imprimación y capa superior: los aplicadores con rodillo aplican la imprimación, una sección de evaporación elimina el solvente y luego sigue la capa superior.
- Curado: un horno multizona lleva el metal, no solo el aire, a la temperatura máxima que la química necesita.
- Enfriamiento y rebobinado: el enfriamiento hace que la tira baje a la temperatura de manipulación y la bobina terminada se rebobina bajo tensión controlada.
La preparación de la tira decide la mayoría de los resultados de adhesión
Una limpieza incompleta impide que el recubrimiento de conversión se forme uniformemente y la falla aparece más tarde como pérdida del recubrimiento a lo largo de una curva o un borde cortado. Por lo tanto, la sección de limpieza debe ser lo suficientemente larga para la velocidad de la línea que realmente utiliza, y los rodillos de la sección húmeda necesitan un programa de limpieza, porque los residuos químicos secos se transfieren directamente a la tira en forma de rayas.
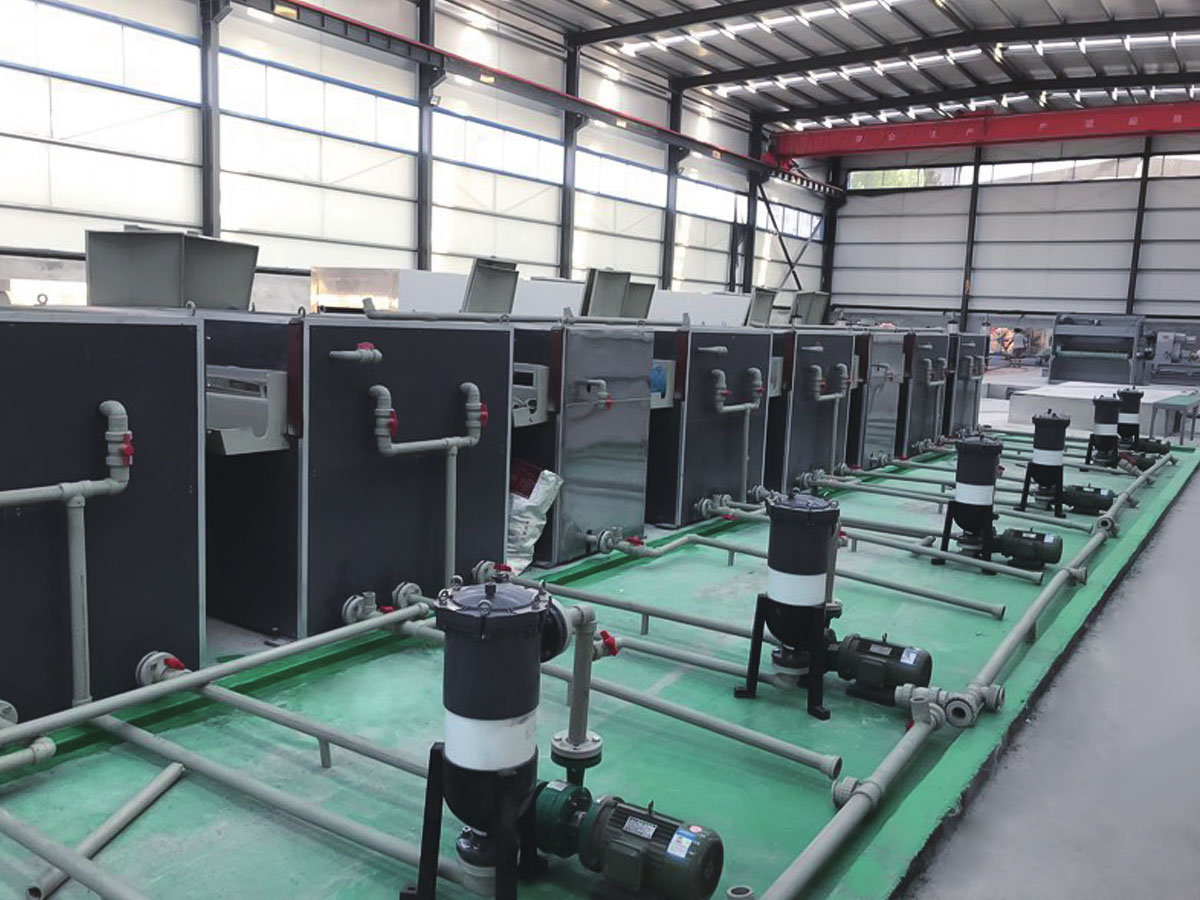 Línea de limpieza de pretratamiento La limpieza de las superficies metálicas y la calidad de los recubrimientos de conversión química determinan directamente la resistencia a la corrosión, la adhesión de la pintura y la calidad del producto final... Ver producto →
Cabezales de recubrimiento, control de película y curado.
Las líneas utilizan cabezales de tres o cuatro rodillos. El mantenimiento de tres rollos es más sencillo, mientras que el de cuatro controla películas muy finas con mayor precisión y se adapta a líneas que también imprimen. El espesor de la película se establece mediante la relación de velocidad entre el aplicador y la tira, por lo que la velocidad y la tensión estables son lo primero. Más adelante, un curado insuficiente cuesta resistencia a los disolventes y flexibilidad, mientras que un curado excesivo cuesta color y ductilidad. La variable de control es la temperatura máxima del metal, medida en la tira, típicamente alrededor de 230 a 249 grados Celsius para PVDF y de 216 a 232 grados Celsius para poliéster. Confirme la ventana con el proveedor del recubrimiento antes de configurar el horno.
Sistemas de revestimiento y dónde encaja cada uno
Ningún recubrimiento cubre todas las exposiciones. La elección depende del entorno al que se enfrentará el producto terminado, de la formación que sufrirá la bobina posteriormente y de cuánto tiempo debe conservar el color y el brillo.
| Sistema de recubrimiento | Película seca total típica | Ventana de curación | Más adecuado para | Limitación principal |
|---|---|---|---|---|
| Poliéster | 18 a 25 micrómetros | 216 a 232ºC | Paneles interiores, señalización, revestimientos ligeros. | Tiza y desvanecimiento al aire libre |
| Poliéster modificado con silicona | 20 a 25 micrómetros | 220 a 235 ºC | Revestimiento de techos y paredes en climas moderados | Resistencia a los disolventes más débil que el PVDF |
| PVDF | 23 a 27 micrómetros | 230 a 249ºC | Fachadas exteriores, exposición costera e industrial. | Mayor costo, ventana de curación estrecha |
| poliuretano | 20 a 25 micrómetros | 210 a 230 ºC | Laminación de película y acabados interiores premium. | Sensibilidad a la humedad durante el almacenamiento. |
| Imprimación epoxi | 5 a 7 micrómetros | Fijado por la capa superior | Capa base de adherencia y corrosión. | Tizas si se dejan sin recubrimiento |
Siguen dos reglas. Una capa superior de PVDF sobre una imprimación delgada o desigual aún falla en el borde cortado, porque la corrosión comienza en el metal expuesto. Y un recubrimiento curado en la parte inferior de su ventana puede pasar una verificación visual y aun así no pasar una prueba de frotamiento con solvente o de flexión el mismo día.
Pruebas que liberan una bobina recubierta.
Las pruebas de liberación son rápidas, destructivas y específicas. Las muestras provienen de la cabeza, el medio y la cola de cada bobina, porque un lote que luce bien aún puede fallar en uno de los siguientes.
- Espesor de película seca , lea en la tira con un medidor magnético o de corrientes parásitas con una tolerancia de aproximadamente más o menos 2 micrómetros.
- Adhesión en T , donde se dobla un cupón sobre sí mismo y se tira de la cinta para comprobar si hay pérdida de recubrimiento; Los productos exteriores normalmente necesitan pasar 1T o 2T.
- Frotaciones dobles MEK , que indican el nivel de curado en lugar del rendimiento químico a largo plazo.
- Impacto inverso , lo que confirma que el revestimiento sobrevive a una deformación repentina, no solo a una curvatura lenta.
- Brillo a 60 grados y diferencia de color. , medido con respecto a la muestra aprobada, con delta E generalmente mantenido en aproximadamente 1,0 o más ajustado para los paneles que se ubicarán uno al lado del otro.
- Exposición a niebla salina o humedad , normalmente 1000 horas, que se utiliza para la calificación en lugar de para cada lote.
Estas comprobaciones son económicas y repetibles, pero no reemplazan los datos de intemperismo externos y nunca deberían liberar un recubrimiento curado fuera de su ventana publicada.
Especificación de una línea de recubrimiento: los números que importan
Las compras de línea suelen comenzar con el precio y terminar con los detalles que deciden el rendimiento. Vale la pena arreglar estos puntos por escrito antes de firmar el contrato.
- Rango de ancho y espesor de la tira , incluido el ancho más estrecho que realmente ejecutará, porque las coronas de rodillos se comportan de manera diferente en los bordes de un rango.
- Velocidad de línea y tiempo de cambio de bobina. , ya que la capacidad del acumulador establece la longitud de la línea entre bobinas.
- Configuración del cabezal de recubrimiento , tres o cuatro rodillos, y cuántos cabezales están instalados para la imprimación, la capa superior y cualquier capa de respaldo.
- Zonificación del horno y control de temperatura máxima del metal , incluida la capacidad de mantener la ventana de curado tanto a la velocidad de línea más baja como a la más alta.
- Longitud y química de la sección de pretratamiento. , adaptado a la velocidad de la línea para que el tiempo de contacto no se reduzca.
- Nivelación de tensión y control de tensión del desforre. , que afectan la planitud, la uniformidad del recubrimiento y las astillas de la costura.
- Tiempo de cambio de color y soporte de repuestos. , cifras que rara vez aparecen en una cita pero que aparecen en cada turno.
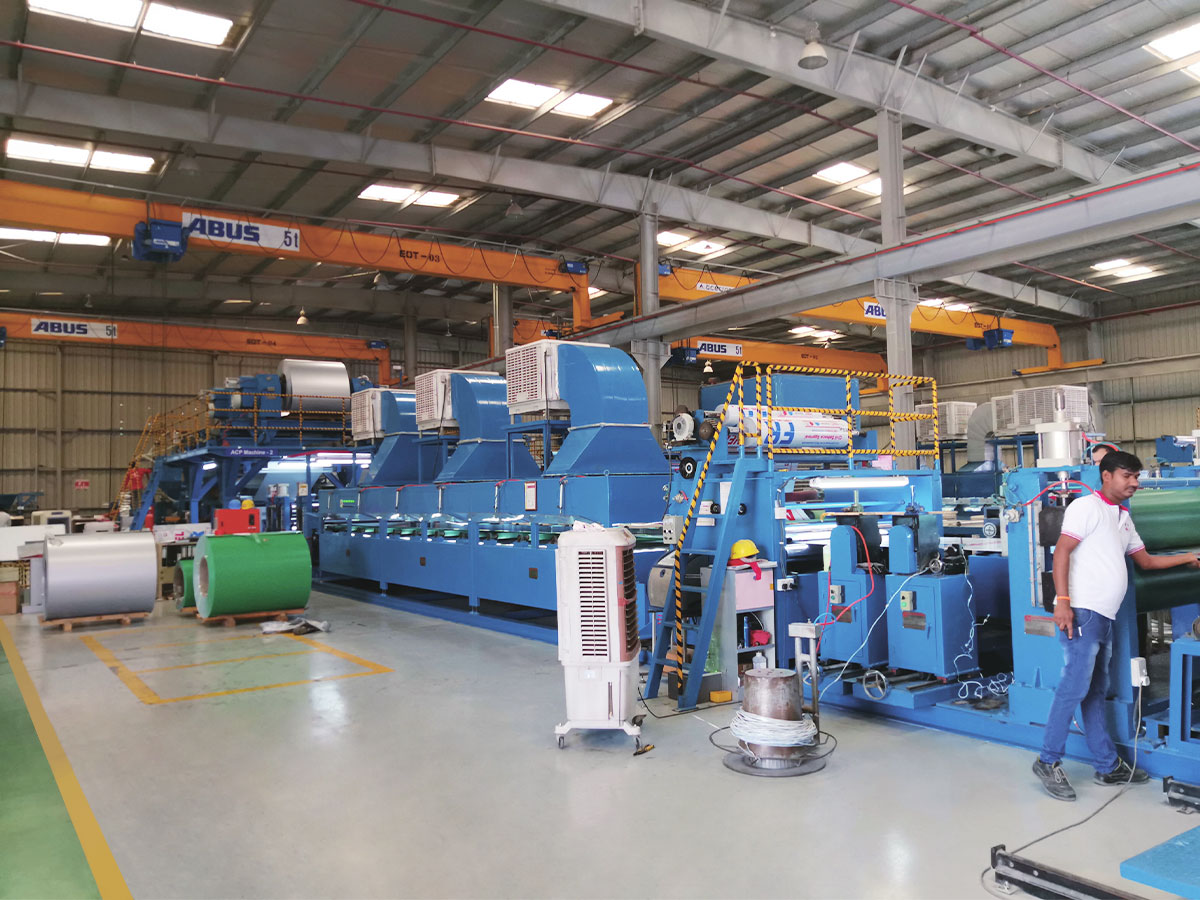 Línea de recubrimiento de color A través de procesos automatizados e inteligentes, la línea de producción de recubrimientos proporciona recubrimientos de superficies estéticamente agradables, duraderos y funcionales para una amplia gama de... Ver producto →
Los compradores también deberían preguntar cómo maneja la línea un cambio de una química de recubrimiento a otra, y si el mismo equipo puede ejecutar impresión o laminación de película, porque esas opciones cambian la mezcla de productos a lo largo de la vida útil de la máquina. La velocidad nominal decide muy poco por sí sola, razón por la cual el Ventajas de producción de una línea de recubrimiento de bobinas metálicas. se juzgan mejor por la producción anual y las pérdidas por cambio que por las cifras de un folleto.
defectoos, causas y primeras correcciones.
La mayoría de los problemas de recubrimiento se repiten y la mayoría se remonta a la limpieza de la tira, la dosificación de la película o el curado.
| Defect | causa probable | Primera corrección |
|---|---|---|
| El revestimiento se levanta a lo largo de un borde cortado | Imprimación fina en el borde o tratamiento previo incompleto | Verifique la película de imprimación y el tiempo de contacto de limpieza. |
| Rayas que corren en la dirección de la bobina. | Rodillo contaminado o residuos químicos secos | Rodillos de revestimiento limpio y sección húmeda |
| Aspecto de piel de naranja | Retención de disolvente o división desigual de la película | Ajuste la zona de evaporación y las velocidades de los rodillos. |
| Deriva de color en un lote | Variación máxima de la temperatura del metal entre bobinas | Registre la temperatura de la tira por bobina y vuelva a verificar la ventana de curado |
| Ampollas después del curado | Humedad en la tira o poco curado. | Revisar el horno de secado y enjuagues. |
| Mala adherencia a las curvas | Sobrecurado o imprimación fuera de su rango de espesor | Reduzca la temperatura máxima del metal y verifique la película de imprimación. |
Elegir un proveedor para una línea de recubrimiento
Dos proveedores pueden cotizar la misma velocidad de línea y ancho de banda y aun así entregar equipos muy diferentes, por lo que vale la pena preguntar qué fabrica un constructor además de la línea de recubrimiento. Un proveedor que también proporciona los materiales utilizados posteriormente comprende cómo se comporta el equipo en la producción, no sólo cómo se dibuja.
JiangSu XieCheng Intelligent Equipment Co., Ltd., con sede en la zona de desarrollo económico de Jinhu en Huai'an, Jiangsu, construye líneas de impresión y revestimiento de bobinas metálicas, líneas de limpieza de pretratamiento, líneas de laminación de películas y PUR, y líneas combinadas de revestimiento por rodillo y pulverización. Su experiencia en maquinaria se remonta a 2004, cuando la empresa predecesora comenzó a producir máquinas laminadoras de paneles compuestos de aluminio y líneas de recubrimiento de colores. Ahora opera como una subsidiaria de maquinaria de propiedad absoluta de Jiangsu Aludeco New Materials y también suministra bobinas con núcleo ignífugo A2, bobinas de aluminio prerrevestidas y películas de unión de polímeros, por lo que sus ingenieros ven bobinas recubiertas desde ambos lados de la máquina.
Dentro del grupo ALMINE en general, la operación es reconocida como un centro provincial de investigación de tecnología de ingeniería para equipos de producción y paneles compuestos de aluminio resistentes al fuego de grado A2, y posee una calificación crediticia de calidad de grado AA. Su línea de paneles compuestos de aluminio de grado A2 fue nombrada como el primer conjunto de equipos principales y componentes clave de Jiangsu. La gama más amplia cubre líneas de paneles compuestos metálicos, líneas de pisos SPC, líneas de revestimiento de cuero de PVC y PU, líneas compuestas CFRT y equipos personalizados no estándar, respaldados después de la entrega mediante soporte remoto, servicio in situ y repuestos.
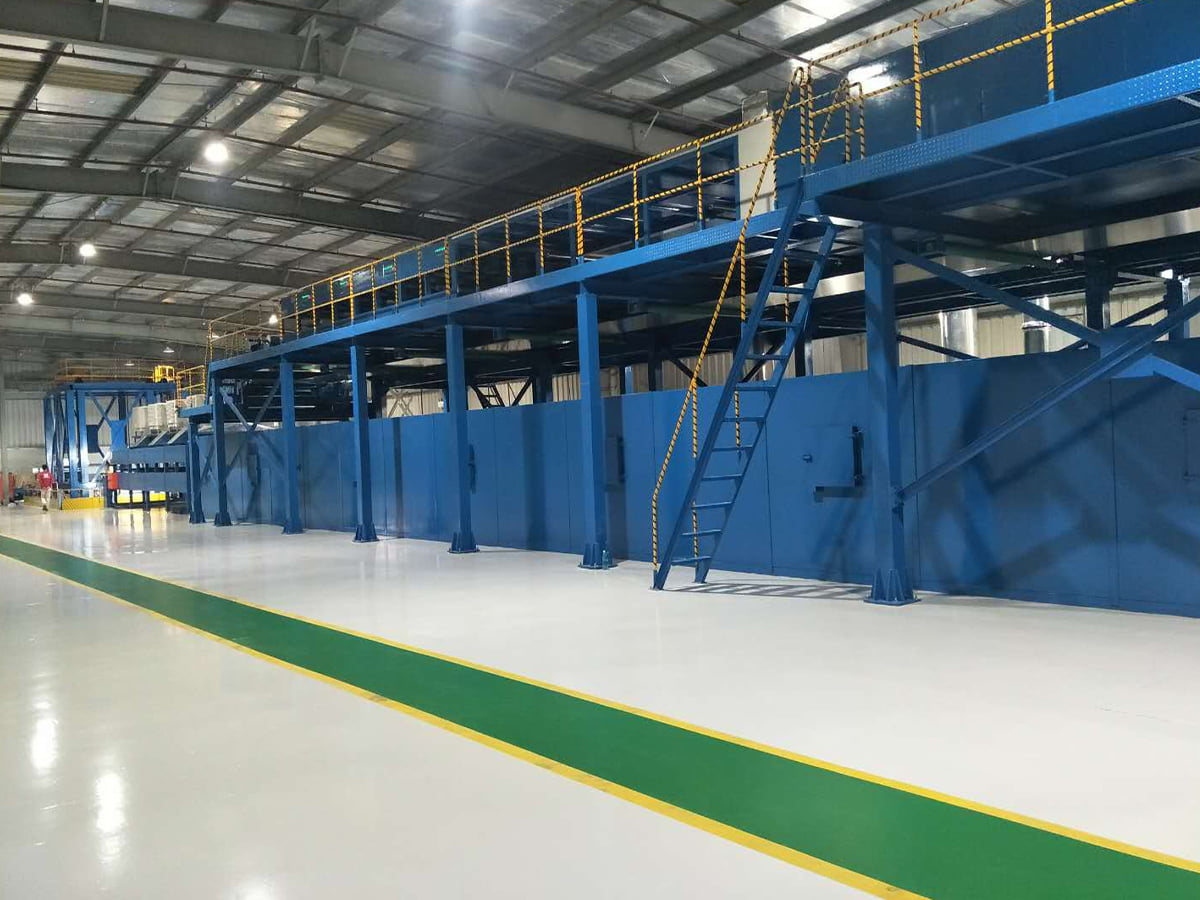 Línea de impresión y recubrimiento de bobinas de aluminio/acero Accesorios para equipos Ver producto →
Al comparar ofertas, coloque la lista de especificaciones de arriba junto al equipo cotizado y pregunte cómo se verifican en la fábrica la temperatura máxima del metal y la tolerancia de la película antes del envío. Esa conversación suele separar a los constructores serios de los vendedores por catálogo. Puede comunicarse con el equipo de ingeniería a través del pagina de contacto para discutir el ancho de la tira, la química del recubrimiento y el rendimiento objetivo para un proyecto específico.
El recubrimiento de bobinas de aluminio recompensa la misma disciplina en todas las plantas: operación continua antes del formado, con un estricto control de la limpieza de la tira, la medición de la película y el curado. Una línea comprada únicamente por el precio tiende a mostrar sus debilidades en el tiempo de cambio, quejas de color y corrosión de los bordes dos o tres años después.
Si consigues que esas tres variables sean correctas, el resto seguirá. El color se mantiene, las curvas sobreviven, los bordes cortados duran y la bobina sale de la línea comportándose según las especificaciones prometidas cuando llega a la fachada.

