


 English
 русский
 Español
 عربى

Contenido
- 1 Qué cubre el equipo de recubrimiento
- 2 Adaptación del método de recubrimiento al producto
- 3 Preparación y curado del sustrato Preparación del techo
- 4 Los números de especificación que deciden la recuperación de la inversión
- 5 Dónde encaja el revestimiento en una planta de paneles compuestos
- 6 Verificaciones de adquisiciones antes de comprometerse
- 7 Puntos de falla comunes y cómo evitarlos
- 8 Elegir un constructor que comprenda toda la línea
Cuando se cotiza una línea de recubrimiento de bobinas metálicas, el número que la mayoría de los compradores comparan primero es la velocidad de la línea. También es el número que menos decide si la inversión se amortiza. Una línea con capacidad de 60 metros por minuto que mantiene el espesor del recubrimiento dentro de más o menos 2 micrones en todo el ancho de la tira ganará una línea más rápida que se desvía 8 micrones en los bordes, porque vende más bobinas utilizables y desecha menos.
La rentabilidad se encuentra más abajo en las especificaciones, en la preparación del sustrato, el método de recubrimiento, la temperatura máxima del metal, el control de la tensión y el tiempo de cambio. Este artículo explica cómo se ensamblan los equipos de recubrimiento para sustratos planos metálicos y compuestos, cómo combinar un método con un producto y qué controles separan una línea confiable de una lección costosa.
Qué cubre el equipo de recubrimiento
En el procesamiento industrial de metales, equipos de recubrimiento son las máquinas que aplican, curan o laminan una capa funcional o decorativa sobre un sustrato en movimiento. Para los productores de bobinas y paneles, esa familia normalmente incluye:
- Unidades de recubrimiento e impresión con rodillos, que aplican imprimación, capa final, capa posterior o patrones impresos a bobinas de aluminio y acero.
- Estaciones de recubrimiento por pulverización, utilizadas cuando se necesita una capa más espesa o uniforme de la que puede ofrecer una sola pasada de rodillo.
- Unidades de laminación de PUR y películas, que unen películas protectoras o decorativas a bobinas con adhesivo de poliuretano.
- Líneas de pretratamiento y limpieza, que desengrasan, aclaran y pasivan el soporte antes del recubrimiento.
- Equipos de acabado asociados, como máquinas de estampación, líneas de relaminación de bobinas y niveladoras de tres rodillos.
La misma frase también se utiliza para los recipientes de recubrimiento de tabletas farmacéuticas y los recubridores de lecho fluido. Se trata de una familia de equipos separada con diferentes materiales, requisitos de sala limpia y reglas de validación, y nada aquí se aplica a ella.
Adaptación del método de recubrimiento al producto
La mayoría de los argumentos sobre especificaciones se reducen a una pregunta: recubrimiento con rodillo, recubrimiento por aspersión o laminación. La respuesta depende del espesor de la película seca que debe mantener, el estándar de apariencia que audita su cliente y la cantidad de bobina que se doblará, doblará o perforará después.
| Método | Película seca típica | Más adecuado para | Restricción principal |
|---|---|---|---|
| Recubrimiento directo con rodillo | 5 a 20 micras | Imprimaciones y acabados finos a alta velocidad de línea | Los defectos de la película siguen directamente a los defectos de la superficie del rodillo. |
| Recubrimiento con rodillo inverso | 10 a 25 micras | Capas finales suaves donde la apariencia es crítica | Necesita un control estricto de la viscosidad y la presión de contacto. |
| Recubrimiento por pulverización | 20 a 60 micras | Construcciones más pesadas, sistemas de dos componentes, tiradas cortas | Overspray, extracción de cabina y pérdida de material. |
| Rodillo y spray combinados | variable | Líneas que deben correr tanto en capas finas como gruesas. | Mayor costo de capital y cambio más largo |
| PUR y laminación de película. | Adhesivo de 3 a 12 gramos por metro cuadrado | Película protectora, película decorativa, capas adhesivas. | El control de humedad y la presión de compresión determinan las burbujas. |
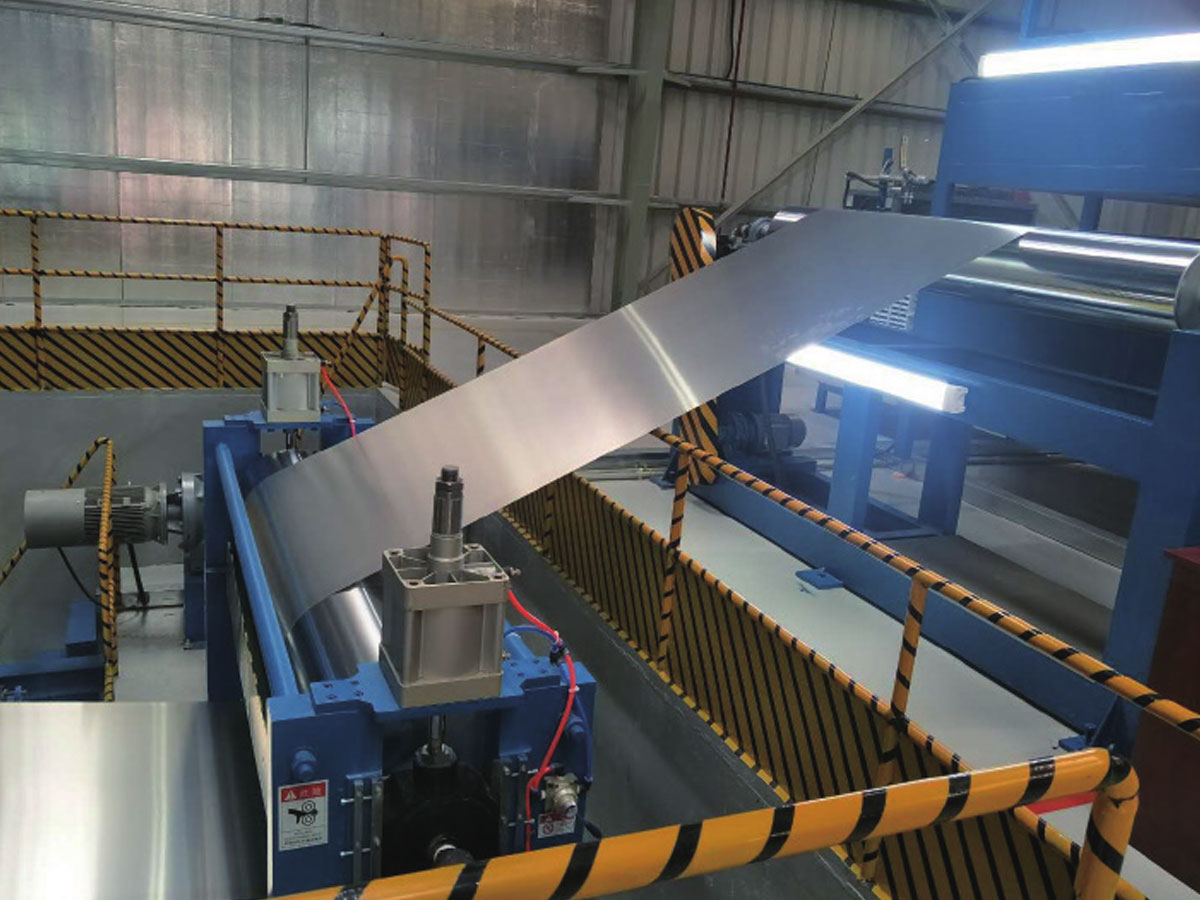 Línea de recubrimiento de color A través de procesos automatizados e inteligentes, la línea de producción de recubrimientos proporciona recubrimientos de superficies estéticamente agradables, duraderos y funcionales para una amplia gama de... Ver producto →
Una línea de recubrimiento de color que combina la aplicación con rodillo con un horno de curado multizona es el caballo de batalla estándar para bobinas de acero y aluminio prerrevestidas. Cuando una línea debe cubrir tanto trabajos de imprimación fina como de acabado más pesado, una configuración combinada de rodillo y rociador elimina la necesidad de dos máquinas, a costa de cambios más lentos y un manejo más cuidadoso de los fluidos.
Preparación y curado del sustrato Preparación del techo
Los fallos de adherencia rara vez comienzan en el cabezal de recubrimiento. Comienzan en la superficie de la tira, donde el aceite de laminación, el óxido o la emulsión de laminación residual sobreviven a la etapa de limpieza y se asientan entre el metal y la imprimación. Una línea de limpieza de pretratamiento debe incluir desengrasado alcalino, enjuague de dos etapas, un paso de conversión o pasivación adaptado al sistema de resina y un secador que deje la tira completamente seca sin oxidación repentina.
El curado es el segundo techo. Los puntos de ajuste del horno en grados Celsius importan menos que la temperatura máxima del metal que alcanza la tira y el tiempo que permanece por encima del umbral de activación de la resina. Una vez curado, se obtiene una adhesión débil y una resistencia deficiente a los disolventes. El curado excesivo hace que la película se vuelva quebradiza, por lo que se agrieta en radios de curvatura estrechos. Pregunte por la ventana de temperatura máxima del metal para el espesor de su sustrato, porque una bobina de aluminio de 0,3 mm y una bobina de acero de 1,2 mm no alcanzarán la misma temperatura a la misma velocidad de línea.
Los números de especificación que deciden la recuperación de la inversión
Antes de comparar precios, fija los números que definen el trabajo. Estos valores pertenecen a la consulta y posteriormente al contrato:
- Rango de ancho y espesor del sustrato, incluido el calibre más fino, la línea debe pasar sin arrugarse.
- Tolerancia del espesor del recubrimiento a lo ancho y a lo largo de la bobina, expresada como un valor medido en lugar de un objetivo.
- Velocidad de línea con el espesor nominal, no la velocidad máxima que puede alcanzar la unidad.
- Rango de temperatura máxima del metal y tiempo de permanencia en cada zona del horno.
- Rango de tensión de la red y método de control utilizado para sujetarla.
- Peso de la bobina, diámetro interior y tiempo de cambio entre productos.
- Método de prueba de aceptación, frecuencia de muestreo y quién paga por una prueba fallida.
Una cotización que omite el método de tolerancia y aceptación no es comparable con otra que los establece, por muy cercanos que parezcan los totales en el papel.
Dónde encaja el revestimiento en una planta de paneles compuestos
Los equipos de recubrimiento rara vez están solos. En una planta de paneles compuestos de aluminio, la línea de recubrimiento produce una bobina prerrevestida que luego se encuentra con una película adhesiva y un núcleo en la etapa de laminación. Ambos procesos deben estar de acuerdo en cuanto a la energía superficial, la química de la imprimación y el espesor de la película, porque un recubrimiento que pasa una prueba de cinta por sí solo aún puede deslaminarse una vez que se une a un núcleo resistente al fuego y se dobla para formar un panel de fachada.
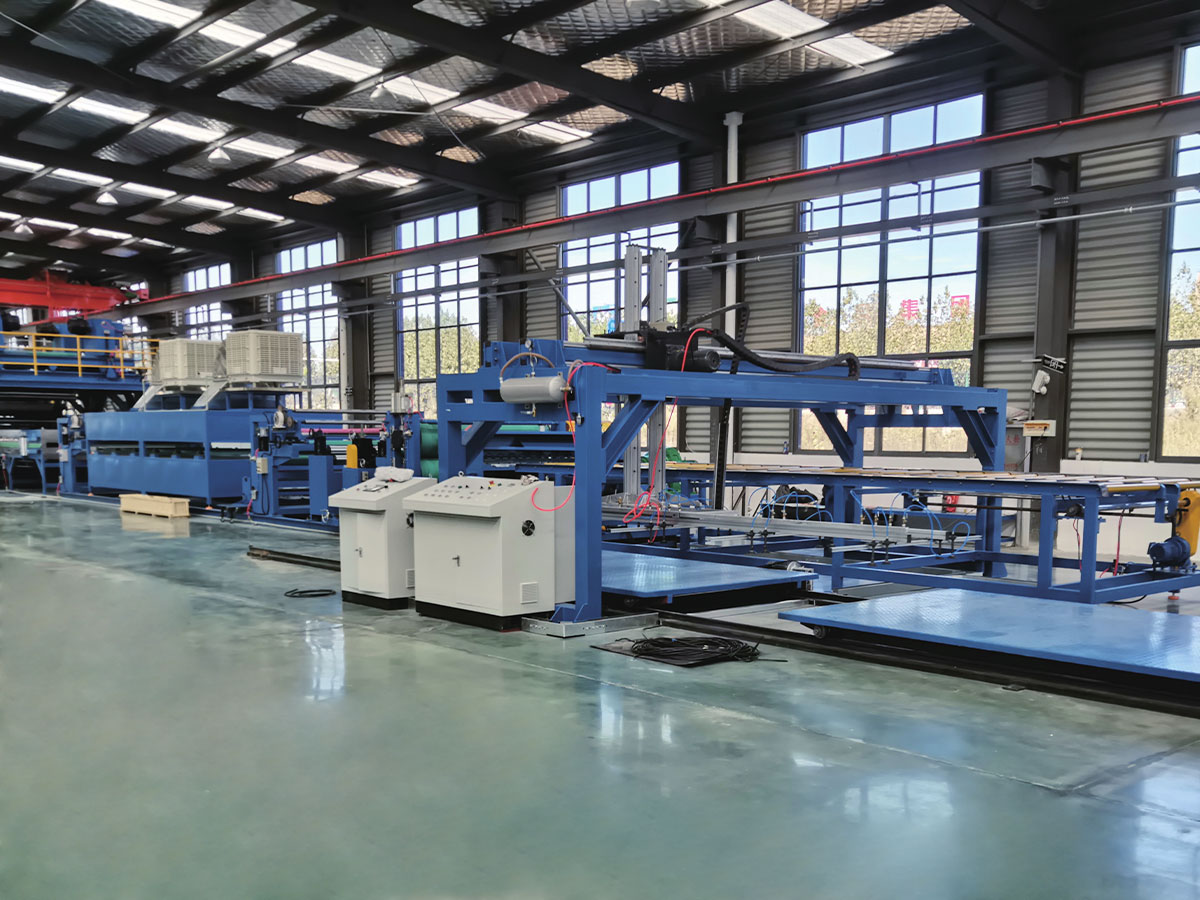 Línea La Minute de película y recubrimiento PUR La línea de revestimiento y laminación de PUR se utiliza principalmente para la laminación de alta resistencia de diversas películas funcionales (como películas decorativas, películas protectoras y funciones... Ver producto →
Para la producción de paneles compuestos de aluminio con clasificación de fuego A2 y B1, la etapa de recubrimiento y la etapa compuesta generalmente se especifican juntas. La calidad del núcleo, la película adhesiva y el sistema de recubrimiento forman una cadena, y el eslabón más débil determina el comportamiento frente al fuego que un informe de prueba puede respaldar.
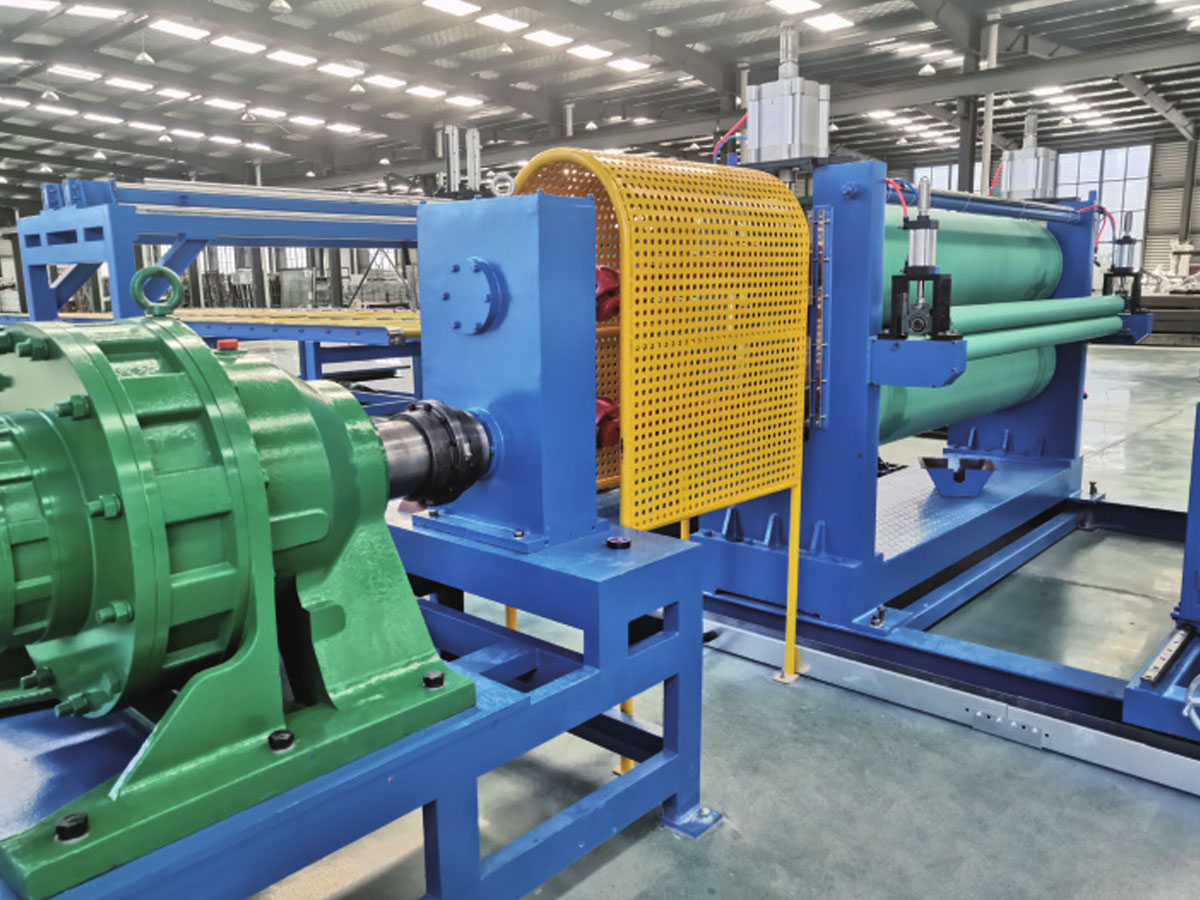 Línea de producción de paneles compuestos de metal A2 En 2012, desarrollamos de forma independiente la línea de producción de paneles compuestos metálicos A2, una línea de laminación continua de segunda generación diseñada específicamente para producir Cl... Ver producto →
Las plantas que también fabrican suelos SPC, cuero de PVC y PU o compuestos termoplásticos reforzados con fibra continua se enfrentan a la misma lógica con diferentes sustratos. La unidad de recubrimiento o laminación, la sección de tensión y el equipo de estampado posterior deben diseñarse como una sola línea en lugar de ensamblarse a partir de ofertas separadas.
Verificaciones de adquisiciones antes de comprometerse
Estos cheques cuestan algunas semanas y generalmente ahorran mucho más de lo que cuestan:
- Utilice su propio sustrato, en su propio rango de espesor, en la línea de referencia del constructor o en una planta asociada.
- Pregunte qué parámetros están garantizados y cómo se mide cada uno durante la aceptación.
- Confirme la lista de repuestos, incluidos los intervalos de rectificado de los rodillos y los sellos de la bomba.
- Compruebe la dureza del rodillo y el tratamiento de la superficie, ya que un rodillo blando pierde su corona en unos meses sobre sustratos abrasivos.
- Confirme la carga del piso, los requisitos de los cimientos y las conexiones de servicios públicos que debe proporcionar.
- Acuerde la instalación, la puesta en servicio, la capacitación del operador y el acuerdo de soporte después de la entrega.
Puntos de falla comunes y cómo evitarlos
- Deriva del espesor del borde: generalmente la corona del rodillo, la presión de compresión o la viscosidad del recubrimiento, no la bomba. Mida todo el ancho, no el centro.
- Piel de naranja y flujo deficiente: verificar el equilibrio del solvente, la temperatura del recubrimiento y la rampa en la primera zona del horno.
- Pérdida de adherencia después del doblado: normalmente un problema de curado insuficiente o excesivo combinado con residuos de pretratamiento.
- Rayas y rayones: rodillos guía desgastados, tensión incorrecta de la banda o recubrimiento seco recogido en un rodillo.
- Burbujas debajo de la película laminada: humedad en el sustrato, peso excesivo de la capa adhesiva o presión de contacto inestable.
Registrar el peso del recubrimiento, la temperatura máxima del metal y la tensión de cada bobina es la herramienta de diagnóstico más barata que una planta puede tener. Cuando aparece un defecto, el registro generalmente muestra qué parámetro se movió primero.
Elegir un constructor que comprenda toda la línea
El equipo de recubrimiento es un sistema, no un artículo de catálogo. El pretratamiento, la aplicación, el curado, la tensión y la manipulación posterior deben dimensionarse para el mismo sustrato y el mismo objetivo de producción. Un constructor que también suministra líneas de paneles compuestos, unidades de laminación de películas, máquinas de gofrado y equipos de nivelación suele resolver las interfaces entre ellos, que es donde se originan la mayoría de los retrasos en la puesta en servicio. También ayuda que el mismo proveedor pueda realizar una prueba con su material y ajustar las especificaciones antes de cortar el acero.
Las ventajas de producción de una línea de recubrimiento de bobinas metálicas. aparecen en los números de rendimiento y desperdicio en lugar de en un folleto de la máquina, así que solicite la producción medida por turno en lugar de la capacidad instalada.
Una línea de recubrimiento se juzga por las bobinas que salen de la planta, no por la velocidad impresa en la propuesta. Fije el rango del sustrato, la tolerancia del espesor del recubrimiento, la ventana de temperatura máxima del metal y el método de aceptación antes de discutir el precio. Compare las citas sobre esa base y las diferencias importantes se harán visibles.
Si está planeando una nueva línea de revestimiento, laminación o paneles compuestos y desea que se revisen las especificaciones con respecto a su propio material, enviar los detalles del sustrato y el resultado objetivo al equipo de ingeniería y solicite una configuración de línea con las tolerancias escritas.

